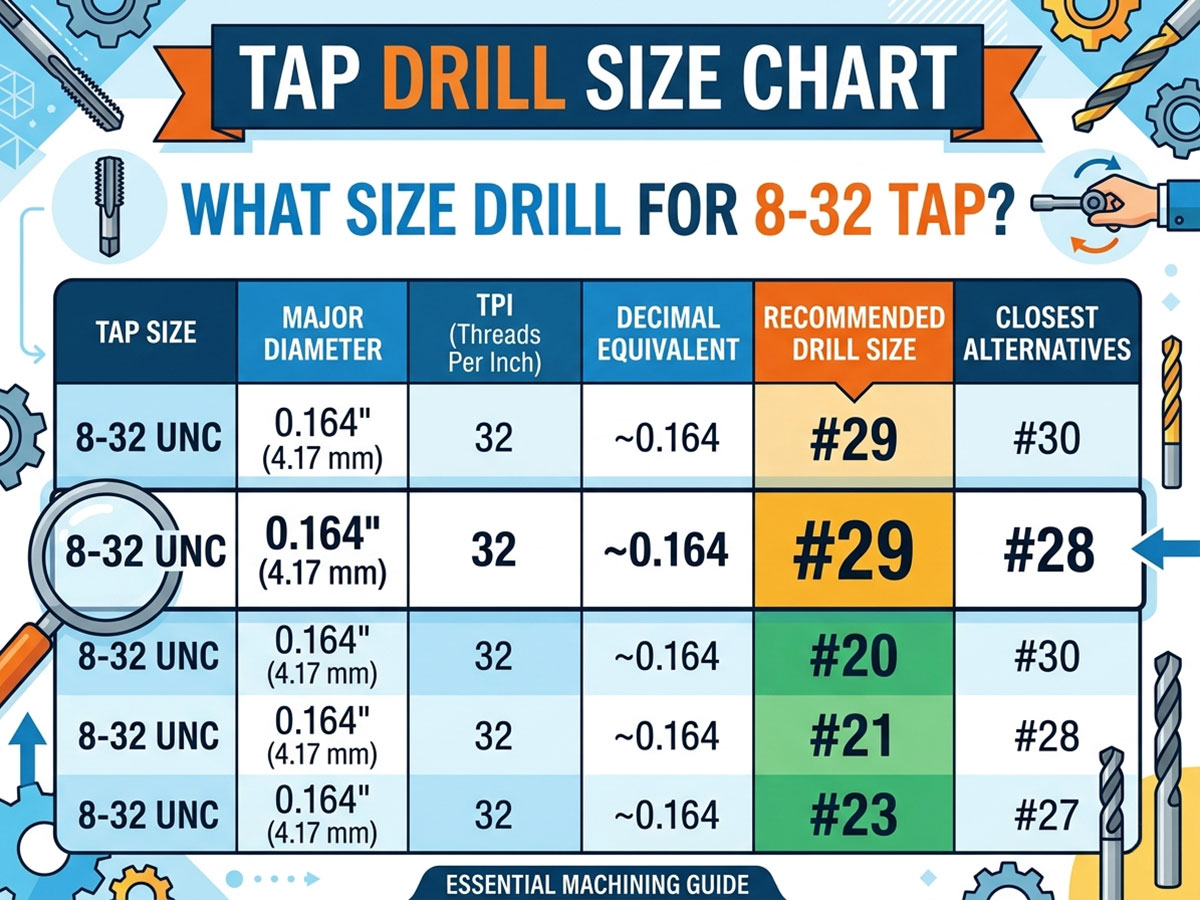
Mabilis na Sagot: Laki ng Drill na 8-32 Tap
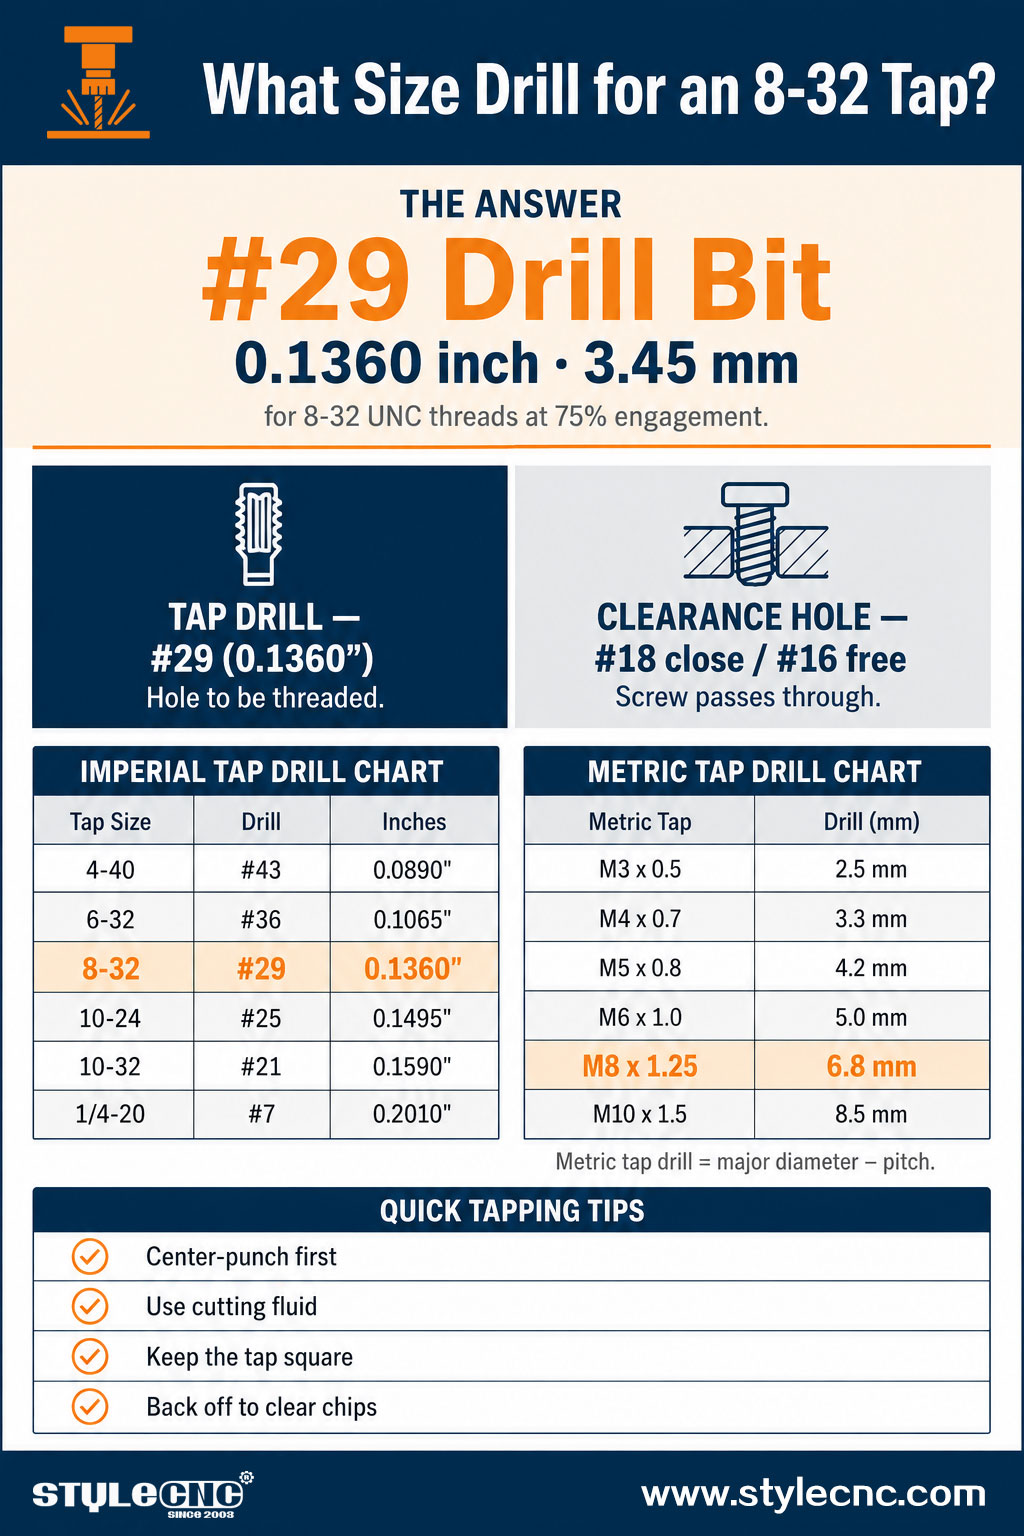
| Pagsukat | Tap Drill (Pag-thread) | Hole sa clearance |
| Numero ng drill bit | #29 | #18 (malapit) / #16 (libre) |
| Diameter (pulgada) | 0.1360 " | 0.1695" / 0.1770" |
| Diameter (mm) | 3.45 mm | 4.31 mm / 4.50 mm |
| Layunin | Butas na tatatakan ng mga sinulid | Butas para sa tornilyo na dadaan |
Kung wala kang #29 bit, ang isang 9/64" (0.1406") drill ay isang malapit na pamalit, bagama't medyo mababaw ang mga sinulid na nalilikha nito. Para sa pinakamataas na tibay sa malalambot na metal, ang #29 pa rin ang inirerekomendang pagpipilian.
Ano nga ba ang Tunay na Ibig Sabihin ng "8-32"?
Ang pag-unawa sa pagnunumero ay makakatulong sa iyong mabasa ang anumang tsart ng tap drill nang may kumpiyansa.
• Ang "8" ay ang panukat ng tornilyo (isang #8 Ang tornilyo ng makina ay may pangunahing diyametro na humigit-kumulang 0.164 pulgada).
• Ang "32" ay ang bilang ng mga sinulid kada pulgada (TPI).
• Sama-sama, inilalarawan ng 8-32 ang isang #8 turnilyo na may 32 sinulid bawat pulgada sa pamantayan ng UNC (magaspang) na sinulid.
Ang tap drill ay dapat na bahagyang mas malaki kaysa sa minor diameter ng turnilyo ngunit mas maliit kaysa sa major diameter nito. Mag-iiwan lamang ito ng sapat na materyal para sa gripo upang putulin ang mga sinulid nang hindi nabubuklod.
Tap Drill vs. Clearance Hole: Alamin ang Pagkakaiba
Ang pagpili ng maling uri ng butas ang pinakakaraniwang pagkakamali sa pagtapik. Mayroong 2 ganap na magkaibang butas:
| Uri ng Hole | Layunin | Laki ng Drill 8-32 |
| Drilling sa gripo | Binutas nang mas maliit para ang gripo ay makaputol ng mga sinulid papunta sa dingding | #29 (0.1360" / 3.45 mm) |
| Butas na clearance | Binutas nang mas malaki para malayang makalusot ang turnilyo nang walang sinulid | #18 malapit na sukat, #16 malayang sukat |
Panuntunan: tapikin ang mas maliit na butas, ipasok ang turnilyo sa mas malaki. Ang isang through-hole assembly ay gumagamit ng butas na may butas sa itaas na bahagi at butas na may butas sa ilalim na bahagi.
Bakit Mahalaga ang Porsyento ng Pakikipag-ugnayan sa Thread
Maaari mong mapansin ang mga tsart ng gripo na binabanggit ang porsyento ng sinulid, karaniwang 75%. Ito ay tumutukoy sa kung gaano kalalim kumakagat ang mga sinulid sa dingding ng butas, at direktang nakakaapekto ito sa lakas at kadalian ng pagtapik.
Mas malakas ang tunog ng mas mataas na porsyento ng sinulid, ngunit nakakagulat na kaunti lang ang nadaragdag nitong lakas ng paghawak habang kapansin-pansing pinapataas ang puwersang kailangan para paikutin ang gripo. Mula 75% hanggang 100% kayang doblehin ng sinulid ang tapping torque, kaya naman halos lahat ng tindahan ay tinatarget ang 60% hanggang 75% na saklaw.
• 50-60% sinulidPinakamadaling tapikin, pinakamababang panganib ng pagkabasag ng gripo, nananatili pa rin ang halos lahat ng lakas. Mainam para sa matitigas na materyales.
• 75% sinulid (karaniwan)Ang pinakamabisang opsyon na ginagamit sa karamihan ng mga tsart, kabilang ang #29 drill para sa 8-32. Matibay na sinulid na may mapapamahalaang metalikang kuwintas.
• 100% sinulidBihirang kailangan. Napakataas na torque at mataas na posibilidad na mabali ang gripo para sa kaunting dagdag na lakas.
Ito mismo ang dahilan kung bakit inirerekomenda ang #29 drill (0.1360") para sa 8-32 kaysa sa isang mas maliit na drill. Gumagawa ito ng malinis na 75% na sinulid habang pinapanatiling madaling iikot ang gripo, kahit na gamit ang kamay.
Laki ng Drill at ang Iyong Materyal
Ang #29 tap drill ay gumagana sa karamihan ng mga materyales, ngunit ang paraan ng iyong pagbabarena at pag-tap ay dapat magbago depende sa workpiece.
• Aluminyo at tansoMalambot at mapagpatawad. Ang #29 drill ay nagbibigay ng malilinis na sinulid; gumamit ng manipis na cutting fluid upang maiwasan ang pagkapit ng gripo.
• Mild steelGumamit ng mantika at madalas na takpan ang gripo upang maalis ang mga bitak at maiwasan ang pag-iipon ng init.
• Hindi kinakalawang na aseroMadaling tumigas kapag ginagamit. Isaalang-alang ang isang bahagyang mas malaking drill (patungo sa 60% sinulid) at gumamit ng matalim na gripo na may maraming pampadulas.
• Mga plastik at compositeGumagana nang maayos ang #29 drill; bawasan ang bilis upang maiwasan ang pagkatunaw at gumamit ng mabagal at tuluy-tuloy na pag-tap.
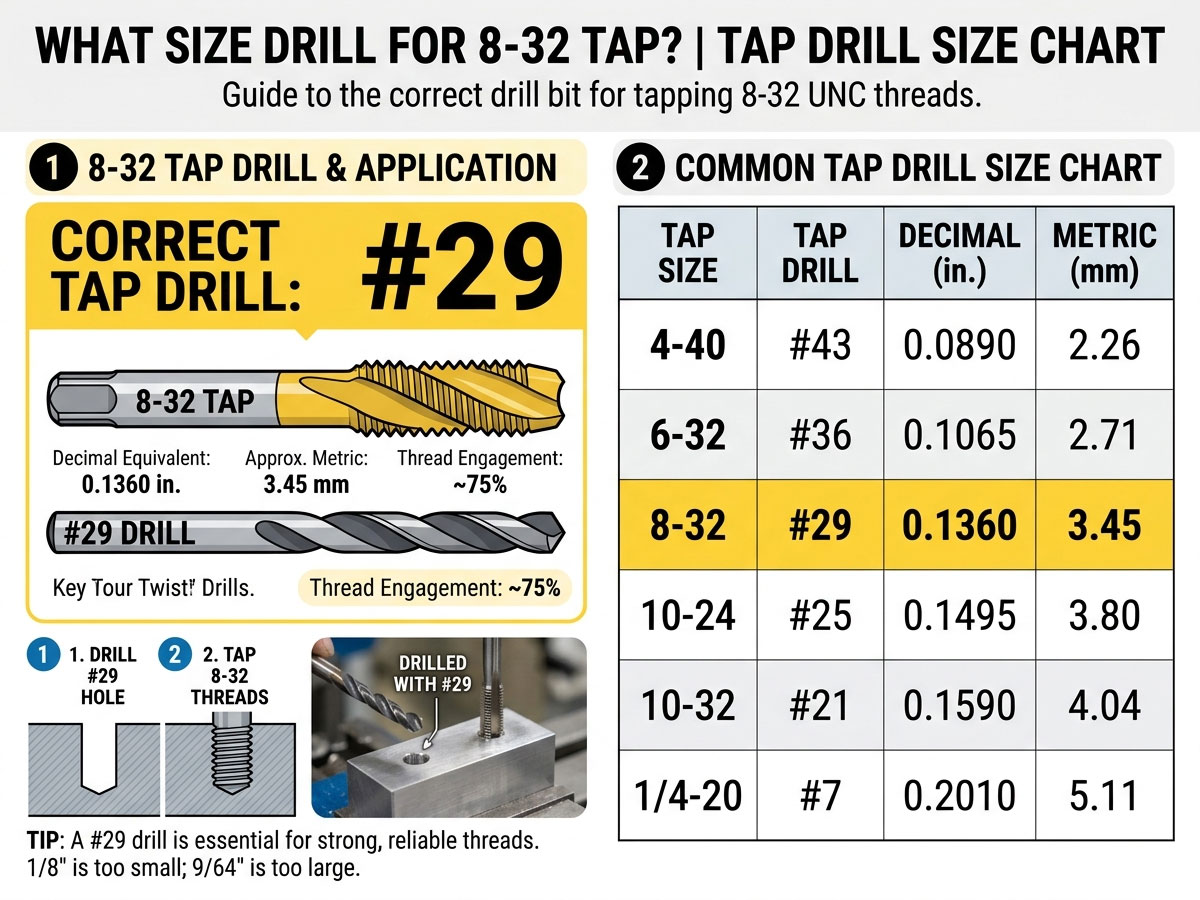
Tsart ng Sukat ng Imperial Tap Drill (Mga Karaniwang Sukat)
Narito ang mga karaniwang laki ng tap drill para sa mga pinakakaraniwang imperial machine screws na may 75% thread engagement. Ilagay ang tsart na ito malapit sa iyong bangko.
| Tapikin ang Laki | Drilling sa Tapikin | taas | mm |
| 4-40 UNC | #43 | 0.0890 " | 2.26 mm |
| 6-32 UNC | #36 | 0.1065 " | 2.70 mm |
| 8-32 UNC | #29 | 0.1360 " | 3.45 mm |
| 10-24 UNC | #25 | 0.1495 " | 3.80 mm |
| 10-32 UNF | #21 | 0.1590 " | 4.04 mm |
| 1/4-20 UNC | #7 | 0.2010 " | 5.11 mm |
| 1/4-28 UNF | #3 | 0.2130" | 5.41 mm |
| 3 / 8-16 UNC | 5 / 16 " | 0.3125 " | 7.94 mm |
| 3 / 8-24 UNF | Q | 0.3320 " | 8.43 mm |
Tsart ng Sukat ng Metric Tap Drill (mm)
Para sa mga metric taps, ang laki ng tap drill ay kinakalkula bilang ang major diameter na binawasan ng thread pitch. Narito ang mga karaniwang halaga, kabilang ang madalas na hinahanap na M8 x 1.25.
| Metrikong Tapikin | Drilling na Pang-tap (mm) | Tap Drill (katumbas ng pulgada) |
| M3 x 0.5 | 2.5 mm | ~ 0.0984 " |
| M4 x 0.7 | 3.3 mm | ~ 0.1299 " |
| M5 x 0.8 | 4.2 mm | ~ 0.1654 " |
| M6 x 1.0 | 5.0 mm | ~ 0.1969 " |
| M8 x 1.25 | 6.8 mm | ~ 0.2677 " |
| M10 x 1.5 | 8.5 mm | ~ 0.3346 " |
| M12 x 1.75 | 10.2 mm | ~ 0.4016 " |
Ang sikat na 8 mm x 1.25 tap (M8 x 1.25) ay gumagamit ng 6.8 mm na drill. Ito ang karaniwang coarse-pitch M8 na sukat na matatagpuan sa karamihan ng mga pangkalahatang fastener.
Mga Cutting Tap vs. Forming (Roll) Tap
Karamihan sa mga tsart ay naglilista ng mga sukat para sa mga karaniwang cutting taps, na nag-aalis ng materyal. Ang mga forming taps (tinatawag ding roll taps) ay nagpapalit ng materyal at nangangailangan ng mas malaking drill.
• Gripo para sa pagputol (8-32)Gumamit ng #29 drill (0.1360"). Ang karaniwang pagpipilian para sa karamihan ng mga tindahan.
• Pagbubuo / paggulong ng gripo (8-32)Gumamit ng bahagyang mas malaking drill, mga 0.1405–0.1440", dahil walang materyal na napuputol.
• Bakit mahalaga itoAng paggamit ng cutting-tap drill na may forming tap ay lumilikha ng labis na torque at maaaring masira ang gripo.
Ang mga gripo na bumubuo ay pinakamahusay na gumagana sa mga ductile metal tulad ng aluminyo at mild steel, na lumilikha ng mas matibay na sinulid na walang mga bitak. Palaging suriin ang inirerekomendang laki ng drill ng tagagawa ng gripo kapag gumagamit ng mga roll taps.
Paano Mag-drill at Mag-tap ng 8-32 Hole
Gumagana ka man nang manu-mano o sa isang makinang CNC, pareho ang pagkakasunod-sunod:
• Markahan at lagyan ng butas sa gitna upang hindi gumala ang drill.
• Mag-drill gamit ang #29 bit (0.1360") sa tamang bilis para sa iyong materyal.
• Magdagdag ng cutting fluid upang mabawasan ang friction at pahabain ang buhay ng gripo, lalo na sa bakal.
• Patakbuhin ang 8-32 tap nang diretso papasok sa butas, iikot pasulong nang kalahating ikot, pagkatapos ay paatras nang isang quarter-turn para maalis ang mga chips.
• Linisin at subukan sa pamamagitan ng pagtusok ng 8-32 na turnilyo upang matiyak na maayos ang pagkakakabit.
Sa isang makinang CNC, ang pagbabarena at pag-tap ay mga nakaprogramang operasyon. Para sa mga butas na may tumpak na sinulid sa mga bahaging metal, isang CNC milling machine or Sentro ng machining ng CNC nagsasagawa ng pagbabarena at pag-tap sa iisang setup na may paulit-ulit na katumpakan.
Mga Karaniwang Maling Pag-tap na Dapat Iwasan
• Paggamit ng clearance drill para sa pag-tap: Ang butas na masyadong malaki ay hindi maglalagay ng mga sinulid. Palaging gamitin ang #29 tap drill para sa 8-32, hindi ang clearance drill.
• Paglaktaw sa cutting fluid: Ang dry tapping sa metal ay mabilis na nagpapahina sa gripo at nanganganib na mabasag.
• Pagtapik sa isang anggulo: Ang isang baluktot na gripo ay lumilikha ng mahina at hindi pantay na mga sinulid. Panatilihing patayo ang gripo sa ibabaw.
• Hindi pag-alis ng mga chips: Ang pagpindot nang pilit sa gripo nang hindi inaatras ay magbubunton ng mga chips at masisira ang kagamitan.
• Maling drill para sa kapal ng materyal: Itugma ang bilis ng pagbabarena at pag-tap sa iyong materyal upang maiwasan ang pagkasunog o pagtigas ng trabaho.
Mahalaga rin ang pagpili ng tamang bit at kagamitan. STYLECNC gabayan ka Mga CNC router bit at end mill nagpapaliwanag kung paano pumili ng mga cutting tool para sa malilinis na butas sa aluminum, steel, at composite.
Mga Madalas Itanong
Anong laki ng drill ang gagamitin ko para sa 8-32 tap?
Gumamit ng #29 drill bit, na may sukat na 0.1360 pulgada (3.45 mm). Ito ang karaniwang laki ng tap drill para sa 8-32 UNC threads na may humigit-kumulang 75% na thread engagement.
Ano ang laki ng butas para sa isang 8-32 na turnilyo?
Gumamit ng #18 drill (0.1695") para sa malapit na pagkakasya o #16 drill (0.1770") para sa malayang pagkakasya. Ang butas na clearance ay nagbibigay-daan sa turnilyo na dumaan nang hindi nagkakabit ng sinulid.
Maaari ba akong gumamit ng metric drill sa halip na #29 bit para sa 8-32?
Oo. Ang isang 3.5 mm drill (0.1378") ay halos kapareho ng isang #29 at gumagana nang maayos para sa 8-32 sa karamihan ng mga materyales, na nakakagawa ng bahagyang mas mababa sa 75% na sinulid.
Anong laki ng drill ang kailangan para sa isang M8 x 1.25 tap?
Gumamit ng 6.8 mm drill para sa isang karaniwang M8 x 1.25 coarse tap. Ito ang katumbas na sukat na karaniwang hinahanap bilang 8 mm x 1.25 tap drill size.
Paano ko kakalkulahin ang anumang sukat ng metrikong drill?
Ibawas ang thread pitch mula sa major diameter. Halimbawa, M8 x 1.25 = 8 bawas 1.25 = 6.75 mm, kung i-round off sa isang karaniwang 6.8 mm na drill.
Pareho ba ang 8-32 tap drill at ang 8-36?
Oo. Ang parehong 8-32 at 8-36 na gripo ay karaniwang gumagamit ng #29 drill bit (0.1360"), dahil pareho ang kanilang gamit. #8 panukat ng tornilyo at mga katulad na menor na diyametro.
Ang mga Butas na May Katumpakan ay Nagsisimula sa Tamang Makina
Para sa pare-pareho at paulit-ulit na pagbabarena at pag-tap sa maraming bahagi, inaalis ng makinang CNC ang panghuhula. STYLECNC metal na CNC machine at matuto paano gumamit ng CNC milling machine upang makagawa ng tumpak na mga butas na may sinulid sa metal, aluminyo, at mga composite sa malawak na hanay.