20kW+ Fiber Laser vs Plasma para sa Makapal na Metal Sheets
2026-11-046-Minutong PagbasaBy Charles

20kW+ Fiber Laser vs Plasma para sa Makapal na Metal Sheets

Hindi pa tapos ang plasma, ngunit lumiit na ang teritoryo nito. Ang isang 20 kW fiber laser ngayon ay nakakapagputol ng 300 A plasma system sa carbon at stainless steel hanggang sa humigit-kumulang 20 mm, at ang mga 30 hanggang 40 kW laser ay nakakapagsara sa agwat sa hanay na 20 hanggang 50 mm na may mas malinis na mga gilid at mas kaunting pangalawang trabaho. Panalo pa rin ang plasma sa gastos sa kapital, sa napakakapal na plato, at sa mga talyer kung saan mas mahalaga ang magaspang na pagputol ng istruktura at mababang paunang puhunan kaysa sa katumpakan.
Fiber Laser Air Cutting vs Nitrogen: Mga Gastos at Pag-setup
2026-11-026-Minutong PagbasaBy Jimmy

Fiber Laser Air Cutting vs Nitrogen: Mga Gastos at Pag-setup

Ang fiber laser air cutting ay gumagamit ng pinatuyong, sinalang naka-compress na hangin, na karaniwang ibinibigay sa hanggang 16 bar, bilang pantulong na gas sa halip na de-boteng nitrogen. Pinuputol nito ang manipis hanggang katamtamang mild na bakal, galvanized sheet, at manipis na aluminyo sa halagang gas na humigit-kumulang $0.01 hanggang $0.03 kada minuto ng pagputol kumpara sa $0.20 hanggang $0.40 para sa nitrogen. Ang kapalit ay ang bahagyang oxide tint sa mga stainless na gilid, kaya panalo ang hangin sa gastos at panalo pa rin ang nitrogen kung saan kinakailangan ang isang maliwanag at handa nang i-weld na gilid.

In-House Fiber Laser vs Outsourcing: Gabay sa Pagbabayad
2026-10-315-Minutong PagbasaBy Charles

In-House Fiber Laser vs Outsourcing: Gabay sa Pagbabayad

Ang pagdadala ng laser cutting sa loob ng kompanya ay karaniwang sulit kapag gumastos ang isang tindahan ng humigit-kumulang $5,000 o higit pa kada buwan sa outsourced cutting. Sa antas na iyon, isang fiber laser ang naka-install nang humigit-kumulang $9Karaniwang nababayaran ang 0,000 sa loob ng isa hanggang dalawa at kalahating taon, dahil ang mga gastos sa pagpapatakbo ng in-house na kumpanya ay kadalasang sangkapat ng singil ng mga serbisyo sa laser cutting kada oras. Nasa ibaba ang humigit-kumulang $2,000 kada buwan, ang outsourcing ay karaniwang nananatiling mas mura.

Pagputol gamit ang Laser Bevel: Paliwanag Tungkol sa V, Y, X at K Bevels
2026-10-296-Minutong PagbasaBy Jimmy

Pagputol gamit ang Laser Bevel: Paliwanag Tungkol sa V, Y, X at K Bevels

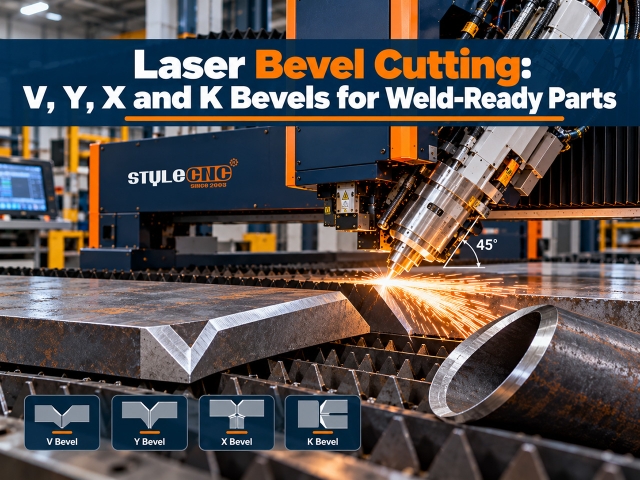
Ang laser bevel cutting ay ikiling ang laser beam, kadalasan hanggang ±45 degrees, kaya ang gilid ng isang bahagi ay pinuputol sa isang anggulo na handa na para sa hinang. 3D Ang bevel head ay maaaring gumawa ng mga V, Y, X at K bevel sa parehong operasyon gaya ng contour cut, na nag-aalis ng hiwalay na hakbang sa paggiling o paggiling na karaniwang ginagamit para sa paghahanda ng hinang. Ito ay pinakamahusay na gumagana sa plato na hanggang humigit-kumulang 25 hanggang 40 mm ang kapal at sa mga dulo ng tubo para sa mga tubo at mga structural joint.

Gastos sa Pagputol ng Fiber Laser Bawat Oras: Mga Tunay na Gastos sa Operasyon
2026-10-296-Minutong PagbasaBy Hattie

Gastos sa Pagputol ng Fiber Laser Bawat Oras: Mga Tunay na Gastos sa Operasyon

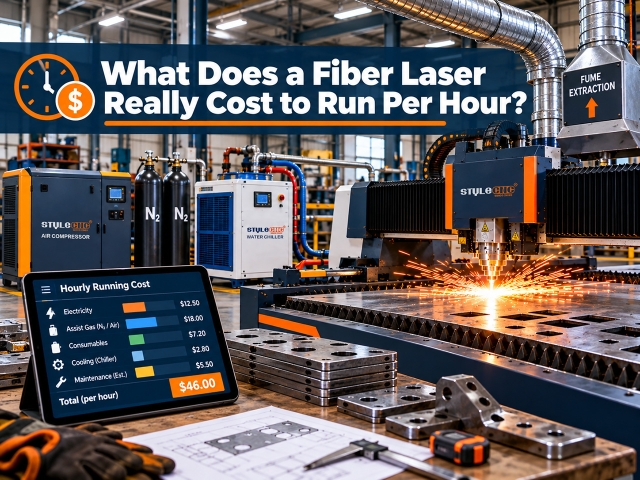
Ang isang fiber laser cutting machine ay karaniwang nagkakahalaga ng humigit-kumulang $30 sa $65 kada oras ng pagtakbo ng beam-on, kasama na ang operator. Kung walang manggagawa, ang kuryente, assist gas, mga consumable, at maintenance ay aabot sa humigit-kumulang $6 sa $40 kada oras depende sa lakas ng laser at gas. Ang kuryente ang pinakamaliit na linya, kadalasan $2 sa $7 isang oras; ang nitroheno at paggawa ang pinakamalaki.

Magkano ang Sisingilin para sa Laser Cutting Metal
2026-11-026-Minutong PagbasaBy Stephen

Magkano ang Sisingilin para sa Laser Cutting Metal

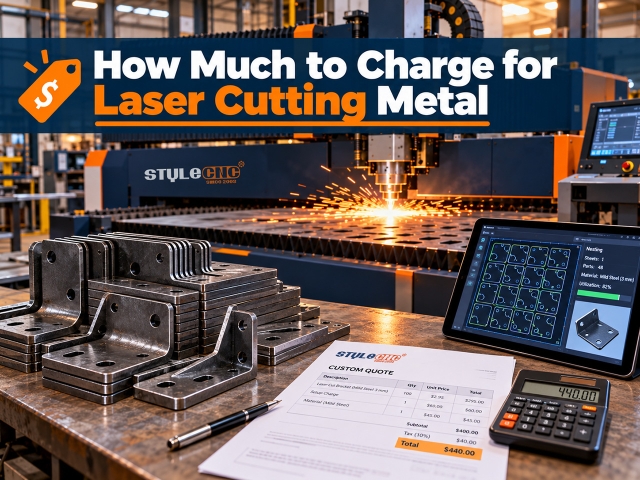
Para ipresyo ang metal na pang-laser cutting, singilin ang: (oras ng makina × singil sa iyong shop) + (gastos sa materyal × markup) + bayad sa pag-setup, na may minimum na singil sa order bilang pinakamurang halaga. Buuin ang singil sa shop mula sa sarili mong mga gastos sa halip na gayahin ang isang kakumpitensya: ang isang tipikal na maliit na shop ng fiber laser ay nakakapag-break even sa kung saan man $60 sa $70 kada oras ng makina at mga sipi $90 o higit pa kapag naidagdag na ang margin.

Mga Presyo ng CNC Wood Lathe: Single, Double at 4-Axis
2026-10-295-Minutong PagbasaBy Jimmy

Mga Presyo ng CNC Wood Lathe: Single, Double at 4-Axis

Ang mga presyo ng CNC wood lathe ay mula sa humigit-kumulang $200 para sa mga mini hobby machine at $1,200 hanggang $3,600 para sa mga midi lathe $2,800 hanggang $11,180 para sa mga awtomatikong single at double axis production machine, na may mga full-size na 4-axis carving model na umaabot sa $13,000. Ang presyo ay sumusunod sa bilang ng axis, kapasidad ng bed, at automation, at ang kanang band ay sumusunod sa iyong pang-araw-araw na bilang ng bahagi.

Paano Gumagana ang Isang Makinang Pangbaluktot na Sheet Metal
2026-10-295-Minutong PagbasaBy Hattie

Paano Gumagana ang Isang Makinang Pangbaluktot na Sheet Metal

Ang isang sheet metal bending machine ay bumubuo ng patag na metal sa mga anggulong profile sa pamamagitan ng pagpindot ng isang punch sa isang die o pagtiklop ng sheet sa paligid ng isang clamped edge. Sa produksyon, ang bending ay ang ika-2 kalahati ng isang cut-then-bend workflow: ang isang laser o plasma machine ay unang pumuputol ng tumpak na patag na blangko, pagkatapos ay hinuhubog ito ng bending machine upang maging mga natapos na bahagi.

Gabay sa Makinang Paikot ng Paa sa Mesa: Mga Paa sa Lakas ng Timbang
2026-10-295-Minutong PagbasaBy Nicole

Gabay sa Makinang Paikot ng Paa sa Mesa: Mga Paa sa Lakas ng Timbang

Ang makinang pang-ikot ng paa ng mesa ay isang CNC wood lathe na ginawa para sa produksyon ng paa ng muwebles: ginagawa nitong magkatugmang tapered, profiled, o carved legs ang mga parisukat na hardwood blanks mula sa isang iginuhit na balangkas, na nakakagawa ng isang paa kada ilang minuto na magkakapareho ang bawat paa sa set. Ang mga plain taper ay gumagana sa mga single axis machine, ang mga turned profile sa single o double axis, at ang mga fluted o rope twist legs ay nangangailangan ng 4-axis machine na may carving spindle.

Paano Gumamit ng CNC Wood Lathe: Pag-setup at Unang Pagputol
2026-10-295-Minutong PagbasaBy Christina

Paano Gumamit ng CNC Wood Lathe: Pag-setup at Unang Pagputol

Para gumamit ng CNC wood lathe: maghanda ng tuwid at parisukat na blank na bahagyang mas mahaba kaysa sa bahagi, i-clamp ito sa pagitan ng drive chuck at tailstock center, ilagay ang steady rest sa ilalim ng anumang manipis na seksyon, i-load o iguhit ang half-profile sa controller, magpatakbo ng roughing pass para paikotin ang blank, pagkatapos ay isang finishing pass sa naka-program na kurba. Karamihan sa mga problema ay nagmumula sa kalidad ng blank, suporta, o kondisyon ng blade sa halip na sa programa.

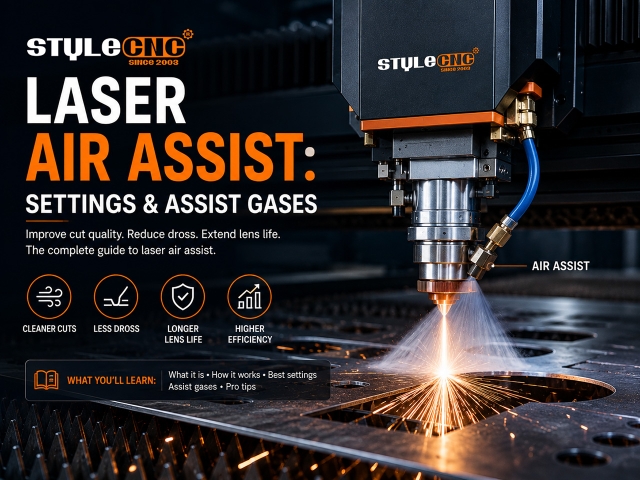
Gabay sa Laser Air Assist: Ano Ito, Mga Setting at Mga Assist Gas
2026-09-075-Minutong PagbasaBy Carrie

Gabay sa Laser Air Assist: Ano Ito, Mga Setting at Mga Assist Gas

Itinutulak ng air assist ang daloy ng gas sa pamamagitan ng laser nozzle papunta sa cut point. Nililinis nito ang usok at mga tinunaw na kalat, pinoprotektahan ang lente, pinipigilan ang apoy, at pinatatalas ang kalidad ng gilid. Karaniwang panimulang presyon: 0.2 hanggang 1 bar para sa pag-ukit, 1 hanggang 3 bar para sa CO2 pagputol, at 6 hanggang 16 bar para sa mga gas na pangputol ng fiber metal.

Gabay sa Preno ng CNC Press: Haydroliko vs Servo Electric
2026-10-296-Minutong PagbasaBy Stephen

Gabay sa Preno ng CNC Press: Haydroliko vs Servo Electric

Binabaluktot ng CNC press brake ang sheet metal sa pamamagitan ng pagpindot ng upper punch sa lower die sa ilalim ng kontrol ng computer. Ang mga hydraulic model ay angkop para sa makapal na plate at mataas na tonelada, habang ang mga servo electric model ay naghahatid ng mas mataas na katumpakan at 50 hanggang 70 porsyentong mas mababang paggamit ng enerhiya sa manipis na sheet. Itugma ang uri ng drive sa kapal ng iyong materyal, part tolerance, at pang-araw-araw na bending volume.

Gabay sa CNC Wood Lathe: Bilang ng Axis at Mga Pagpipilian sa Spindle
2026-10-296-Minutong PagbasaBy Jimmy

Gabay sa CNC Wood Lathe: Bilang ng Axis at Mga Pagpipilian sa Spindle

Awtomatikong ginagawang tapos na mga profile ng isang CNC wood lathe ang parisukat o bilog na stock, na sinusundan ang isang CAD drawing sa halip na isang hand-held gouge o pisikal na template. Ang bilang ng axis ang nagtatakda ng kakayahan: ang mga single at double axis machine ay mabilis na nakakagawa ng mga bilog na spindle, habang ang mga 4-axis machine na may carving spindle ay nagdaragdag ng mga flute, spiral, at surface carving sa parehong cycle.

Kailangan ba ng mga Laser Engraver ng Bentilasyon? Gabay sa Pagkuha ng Usok
2026-08-265-Minutong PagbasaBy Evelyn

Kailangan ba ng mga Laser Engraver ng Bentilasyon? Gabay sa Pagkuha ng Usok

Oo. Ang bawat trabaho sa laser ay naglalabas ng pinong particulate at mga gas, kaya ang bentilasyon ay mandatory, hindi opsyonal. Alinman sa ducting ang enclosure palabas sa pamamagitan ng isang selyadong run o i-recirculate sa pamamagitan ng isang filtered fume extractor na may HEPA at activated carbon stages. Sukatin ang daloy ng hangin mula sa volume ng enclosure: humigit-kumulang 150 CFM para sa mga desktop at 300 hanggang 500 CFM para sa cabinet. CO2 machine.

Mga Setting ng Pag-ukit ng Laser na Kulay ng MOPA para sa Hindi Kinakalawang na Bakal
2026-08-245-Minutong PagbasaBy Charles

Mga Setting ng Pag-ukit ng Laser na Kulay ng MOPA para sa Hindi Kinakalawang na Bakal

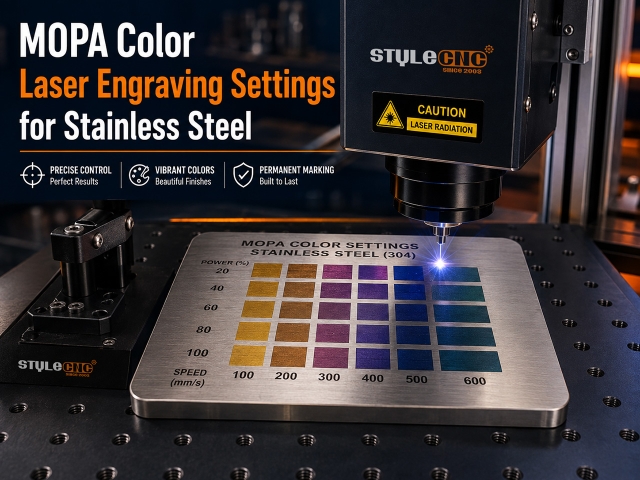
Kinukulayan ng mga MOPA fiber laser ang hindi kinakalawang na asero sa pamamagitan ng pagpapatubo ng manipis na oxide film na ang kapal ay nagbabaluktot ng liwanag upang maging kulay. Sa isang 20W Pinagmulan, ang ginto ay nagsisimula malapit sa 550 mm/s sa 230 kHz na may maiikling pulso, habang ang malalim na asul ay nasa malapit sa 250 mm/s sa 80 kHz na may mahahabang pulso. Ang eksaktong mga halaga ay partikular sa makina, kaya magpatakbo muna ng isang color test matrix.

Mga Materyales na Hindi Mo Dapat Gupitin Gamit ang Laser (Gamitin ang mga Ito sa halip)
2026-08-216-Minutong PagbasaBy Charles

Mga Materyales na Hindi Mo Dapat Gupitin Gamit ang Laser (Gamitin ang mga Ito sa halip)

Huwag kailanman putulin gamit ang laser: PVC at vinyl (naglalabas ng chlorine gas na nagiging hydrochloric acid), ABS (naglalabas ng hydrogen cyanide), HDPE (nasusunog at natutunaw), makapal na polycarbonate (nagbabago ng kulay at nasusunog), PTFE/Teflon (nakakalason na fluorine compounds), fiberglass at epoxy composites (nakakalason na singaw ng resin), chrome-tanned leather (mga singaw ng chromium na nagdudulot ng kanser), at anumang hindi kilalang plastik. May mga ligtas na palitan para sa bawat isa, pangunahin ang cast acrylic at vegetable-tanned leather.

Mga Tumbler na may Powder Coated na Pag-ukit gamit ang Laser: Mga Setting at Hakbang
2026-08-215-Minutong PagbasaBy Stephen

Mga Tumbler na may Powder Coated na Pag-ukit gamit ang Laser: Mga Setting at Hakbang

Ang mga powder coated tumbler ay inukit sa pamamagitan ng pag-abrage sa patong upang makita ang matingkad na stainless sa ilalim. Mga panimulang punto: a 30W Ang hibla ay tumatakbo ng 600 hanggang 900 mm/s sa 50 hanggang 70 porsyento, isang 60W CO2 tumatakbo sa bilis na 300 hanggang 400 mm/s sa 20 hanggang 35 porsyento, palaging nasa isang rotary axis na may focus na nakatakda sa tuktok ng kurba.

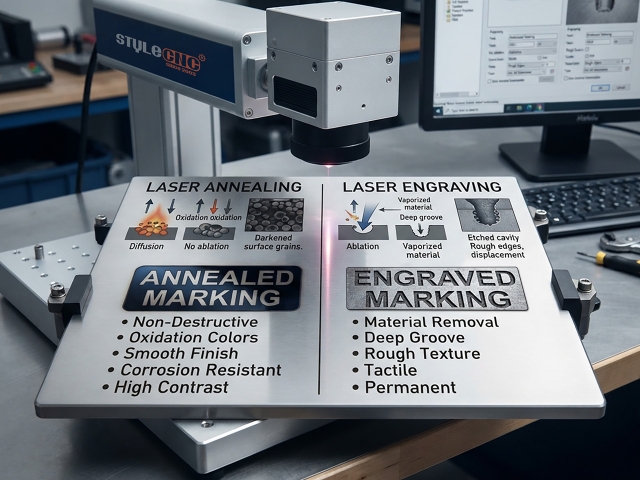
Laser Annealing vs. Pag-ukit sa Hindi Kinakalawang na Bakal
2026-08-215-Minutong PagbasaBy Carrie

Laser Annealing vs. Pag-ukit sa Hindi Kinakalawang na Bakal

Pinapainit ng laser annealing ang hindi kinakalawang na asero hanggang sa mabuo ang makinis at maitim na oksido, na walang tinatanggal at naiiwan ang resistensya sa kalawang na buo, habang ang pag-ukit ay pumuputol ng masusukat na lalim at ang pag-ukit ay nasa pagitan. Sa isang 30W pinagmumulan ng hibla, ang annealing ay nagsisimula malapit sa 150 mm/s sa 50 hanggang 70 porsyento, 40 hanggang 60 kHz, nang ang beam ay naka-defocus nang 1 hanggang 3 mm.

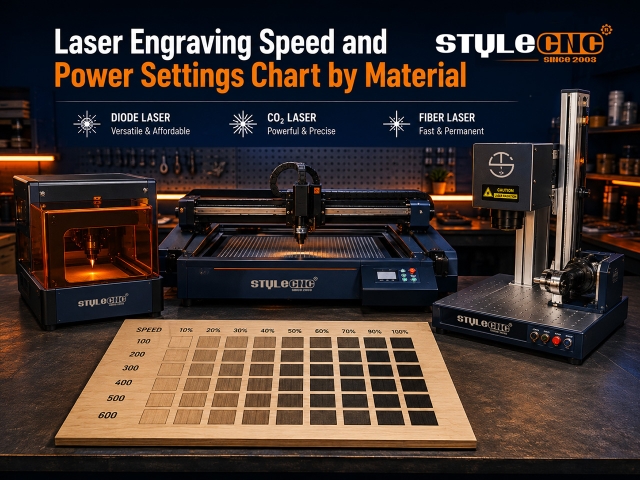
Tsart ng Bilis at Mga Setting ng Lakas ng Pag-ukit gamit ang Laser ayon sa Materyal
2026-08-205-Minutong PagbasaBy Evelyn

Tsart ng Bilis at Mga Setting ng Lakas ng Pag-ukit gamit ang Laser ayon sa Materyal

Ang mga setting ng pag-ukit gamit ang laser ay nakadepende sa uri ng laser, rated power, at materyal. Karaniwang mga panimulang punto: ang mga diode laser ay nag-uukit ng kahoy sa 3000 hanggang 6000 mm/min at 40 hanggang 70 porsyentong power, CO2 Ang mga laser ay tumatakbo sa bilis na 300 hanggang 500 mm/s sa 12 hanggang 25 porsyento, at ang mga fiber laser ay nagmamarka ng metal sa bilis na 300 hanggang 900 mm/s. Palaging kumpirmahin ang mga halaga gamit ang isang maliit na test grid bago ang produksyon.

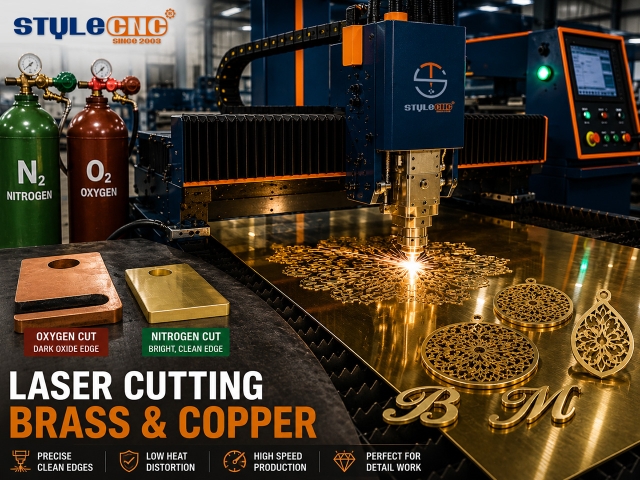
Maaari Mo Bang Gupitin ang Tanso at Tanso Gamit ang Laser? Gabay sa mga Reflective Metal
2026-08-185-Minutong PagbasaBy Jimmy

Maaari Mo Bang Gupitin ang Tanso at Tanso Gamit ang Laser? Gabay sa mga Reflective Metal

Ang tanso at tanso ay nangunguna sa bawat listahan ng mga metal na lumalaban sa laser. Ang solidong tanso ay sumasalamin sa humigit-kumulang 95 porsyento ng sinag ng isang fiber laser, ang tanso ay hindi nalalayo, at parehong dating may mga babala sa mga manwal ng pinagmulan ng laser. Gayunpaman, ang mga studio ng alahas ay nagpuputol ng brass sheet araw-araw, at ang mga pabrika ng busbar ay nagpuputol ng tanso nang tonelada. Ipinapaliwanag ng gabay na ito kung ano ang nagbago, kung saan nabubuhay ang tunay na panganib, ang minimum na lakas na ginagawang praktikal ang bawat metal, at ang kontra-intuitibong estratehiya sa gas na naghahati sa dalawa.

  • 1
  • 2
  • 3
  • >
  • Ipinapakita 221 Naka-on ang Mga Item 12 Pahina