Welding ng Laser Beam
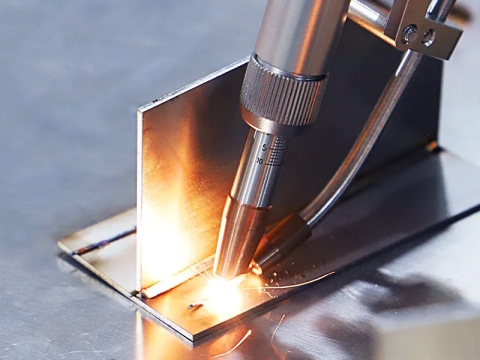
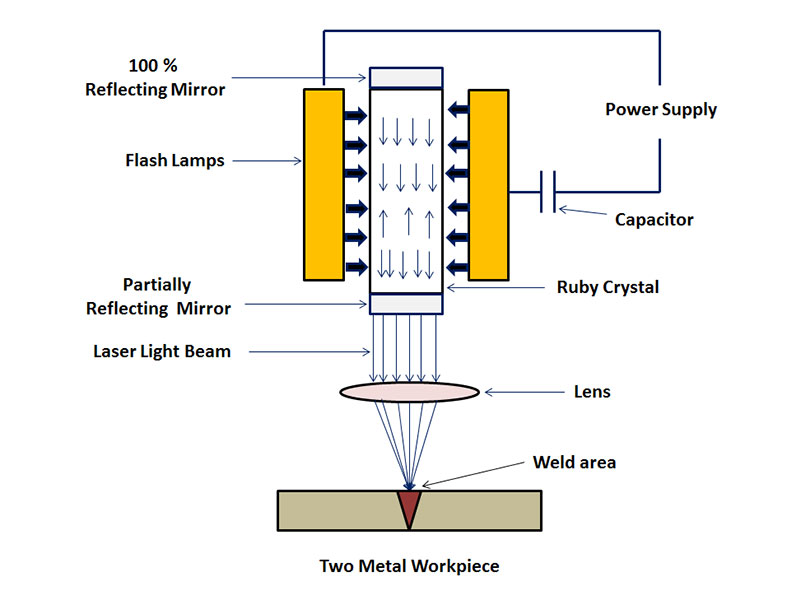
Ang laser beam welding ay isang high-efficiency at lubos na tumpak na paraan ng welding gamit ang isang high-energy-density laser beam bilang pinagmumulan ng init nito. Ang welding ay maaaring gawin sa pamamagitan ng tuluy-tuloy o pulsed beams ng laser. Ayon sa mga prinsipyo ng laser welding, ang mga proseso ay maaaring higit pang nahahati sa dalawa: heat conduction welding at laser deep welding. Ang density ng kapangyarihan sa ibaba 104 ~ 105 W/cm2 ay tumutukoy sa heat conduction welding. Sa oras na iyon, ang lalim ng pagtagos ay mababaw na may mabagal na bilis ng hinang; kapag ang density ng kapangyarihan ay mas malaki kaysa sa 105 ~ 107W /cm2, sa ilalim ng pagkilos ng init, ang ibabaw ng metal ay tumatagal ng recess sa "butas" na hitsura upang bumuo ng malalim na penetration welding.
Mga tampok
Mga Tampok ng Mabilis na Bilis ng Welding at Malaking Aspect Ratio
Ang laser beam welding ay karaniwang gumagamit ng tuluy-tuloy na laser beam upang makumpleto ang koneksyon ng mga materyales. Ang pisikal na proseso ng metalurhiko ay halos kapareho sa welding ng electron beam, iyon ay, ang mekanismo ng conversion ng enerhiya ay nakumpleto ng isang "key-hole" na istraktura.
Sa ilalim ng sapat na mataas na density ng laser irradiation, ang materyal ay sumingaw at bumubuo ng maliliit na butas. Ang maliit na butas na ito na puno ng singaw ay parang isang itim na katawan, na sumisipsip ng halos lahat ng enerhiya ng sinag ng insidente. Ang equilibrium na temperatura sa lukab ay humigit-kumulang 2500C. Ang init ay inililipat mula sa panlabas na dingding ng mataas na temperatura na lukab, na natutunaw ang metal na nakapalibot sa lukab. Ang mga maliliit na butas ay puno ng mataas na temperatura na singaw na nabuo sa pamamagitan ng patuloy na pagsingaw ng materyal sa dingding sa ilalim ng sinag ng liwanag.
Ang 4 na dingding ng maliliit na butas ay pumapalibot sa tinunaw na metal at ang likidong metal ay pumapalibot sa solidong materyal. (Sa karamihan ng mga conventional na proseso ng welding at laser conduction welding, ang enerhiya ay 1st (Nakadeposito sa ibabaw ng workpiece, pagkatapos ay dinadala sa loob sa pamamagitan ng paglipat). Ang daloy ng likido sa labas ng hole wall at ang surface tension ng wall layer ay pare-pareho sa steam pressure na patuloy na nabuo sa hole cavity at nagpapanatili ng dynamic na balanse. Habang ang light beam ay patuloy na pumapasok sa maliit na butas sa labas, ang ilaw ay patuloy na pumapasok sa maliit na butas. gumagalaw, ang maliit na butas ay palaging nasa isang matatag na estado ng daloy.
Ibig sabihin, ang maliit na butas at ang tinunaw na metal na nakapalibot sa butas ay uusad sa bilis ng pasulong ng nangungunang sinag. Pinupuno ng tinunaw na metal ang puwang na natitira sa maliit na butas at pagkatapos ay namumuo, at ang hinang ay nabuo. Ang lahat ng proseso sa itaas ay nangyayari nang napakabilis na ang bilis ng hinang ay madaling umabot ng ilang metro kada minuto.
1. Ang laser beam welding ay fusion welding, na gumagamit ng laser beam bilang pinagmumulan ng enerhiya at nakakaapekto sa welded joint.
2. Ang laser beam ay maaaring gabayan ng isang flat optical element (tulad ng salamin), at pagkatapos ay ang beam ay i-project sa weld seam na may reflective focusing element o lens.
3. Ang laser beam welding ay non-contact welding. Walang kinakailangang presyon sa panahon ng operasyon, ngunit kailangan ang inert gas upang maiwasan ang oksihenasyon ng molten pool. Ang metal na tagapuno ay ginagamit paminsan-minsan.
4. Ang laser beam welding ay maaaring isama sa MIG welding upang bumuo ng laser MIG composite welding upang makamit ang malaking penetration welding, habang ang init input ay lubhang nabawasan kumpara sa MIG welding.
aplikasyon
Ang laser welding machine ay malawakang ginagamit sa mga high-precision manufacturing field gaya ng mga sasakyan, barko, eroplano, at high-speed rail. Ito ay lubos na nagpabuti sa kalidad ng buhay para sa mga tao at nagtulak din sa industriya ng home appliance sa precision engineering.
Plasma Arc Welding
Ang plasma arc welding ay tumutukoy sa isang paraan ng fusion welding na gumagamit ng plasma arc high-energy density beam bilang pinagmumulan ng init ng welding. Sa panahon ng hinang, ang ion gas (na bumubuo ng ion arc) at ang shielding gas (upang protektahan ang molten pool at welding seam mula sa mga nakakapinsalang epekto ng hangin) ay purong argon. Ang mga electrodes na ginagamit sa plasma arc welding ay karaniwang mga tungsten electrodes at kung minsan ay kailangang punuin ng metal (welding wire). Sa pangkalahatan, ang DC positive na paraan ng koneksyon ay pinagtibay (ang tungsten rod ay konektado sa negatibong elektrod). Samakatuwid, ang plasma arc welding ay mahalagang isang tungsten gas-shielded welding na may epekto sa compression.
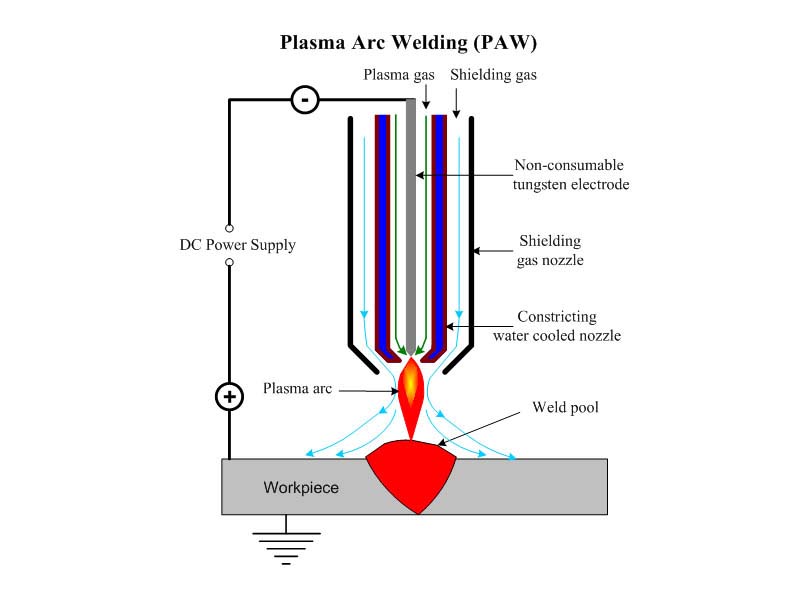
Ang plasma arc welding ay may mga katangian ng konsentrasyon ng enerhiya, mataas na produktibidad, mabilis na bilis ng welding, maliit na stress deformation, at stable na electrical isolation, at angkop para sa pagwelding ng manipis na mga plato at mga materyales sa kahon. Ito ay partikular na angkop para sa iba't ibang matigas ang ulo, madaling ma-oxidized, at sensitibo sa init na mga metal na materyales ( Gaya ng tungsten, molibdenum, tanso, nikel, titanium, atbp.).
Ang gas ay dissociated sa pamamagitan ng pag-init ng arko at naka-compress kapag dumadaan sa water-cooled nozzle sa mataas na bilis, pinatataas ang density ng enerhiya at ang antas ng dissociation, na bumubuo ng isang plasma arc. Ang katatagan, calorific value, at temperatura nito ay mas mataas kaysa sa pangkalahatang arko, kaya mas malaki ang penetration nito at bilis ng welding. Ang gas na bumubuo sa plasma arc at ang shielding gas sa paligid nito ay karaniwang gumagamit ng purong argon. Depende sa mga materyal na katangian ng iba't ibang workpiece, ang ilan ay gumagamit ng helium, nitrogen, argon, o pinaghalong pareho.
Mga tampok
1. Ang micro-beam plasma arc welding ay maaaring magwelding ng mga foil at manipis na mga plato.
2. Sa isang maliit na butas na epekto, maaari itong mas mahusay na mapagtanto ang single-sided welding at double-sided free forming.
3. Ang Plasma arc ay may mataas na density ng enerhiya, mataas na temperatura ng column ng arc, at malakas na kakayahan sa pagtagos. Maaari itong makamit ang 10-12mm makapal na bakal na walang bevel welding. Maaari itong i-welded sa pamamagitan ng double-sided forming sa isang pagkakataon. Ang bilis ng hinang ay mabilis, ang pagiging produktibo ay mataas, at ang stress deformation ay maliit.
4. Ang kagamitan ay medyo kumplikado, ang pagkonsumo ng gas ay malaki, ang grupo ay may mahigpit na mga kinakailangan sa clearance at ang kalinisan ng workpiece, at ito ay angkop lamang para sa panloob na hinang.
aplikasyon
Ang plasma welding ay isang mahalagang paraan sa pang-industriyang produksyon, lalo na para sa welding ng tanso at tanso na haluang metal, titanium at titanium alloy, alloy steel, hindi kinakalawang na asero, molibdenum, at iba pang mga aerospace metal, na ginagamit sa militar at iba pang makabagong industriya, tulad ng paggawa ng isang partikular na uri ng missile shell na ginawa ng titanium alloy at partial thin-walled container.
Gastos, Pagpapanatili, at Kahusayan sa Pagpapatakbo
Ang ilang salik na nauugnay sa paghahambing ng mga pagpipilian ng teknolohiya sa pagitan ng laser beam welding at plasma arc welding para sa mga pang-industriyang aplikasyon ay kinabibilangan ng gastos, pagpapanatili, at kahusayan sa pagpapatakbo.
Pagsusuri ng gastos
Ang laser beam welding ay nangangailangan ng mataas na paunang puhunan dahil ang kagamitan ay kumplikado kumpara sa plasma arc welding. Ang halaga ng pangkalahatang pang-industriya na laser welding system ay karaniwang umaabot sa itaas ng $200,000, samantalang ang plasma arc welding system ay may mga gastos sa isang lugar sa hanay ng $10,000 sa $50,000. Gayunpaman, ang LBW ay may potensyal para sa makabuluhang pangmatagalang pagtitipid sa gastos salamat sa tumaas na mga rate ng pagpoproseso pati na rin ang kaunting mga post-weld finish na kinakailangan. Ang plasma welding ay maaaring magkaroon ng mas mataas na gastusin para sa patuloy na operasyon.
Mga Kinakailangan sa Pagpapanatili
Dahil ang mga consumable na bahagi, tulad ng mga electrodes at gas nozzle, ay mas madalas na maubos, ang plasma arc welding system ay karaniwang nangangailangan ng mas madalas na pagpapanatili. Sa kabaligtaran, ang mga laser welding system ay nangangailangan ng mas kaunting mga consumable, ngunit ang kanilang mga optika at laser source ay nangangailangan ng paminsan-minsang paglilinis at pag-recalibrate. Kapag maayos na pinananatili, ang mga pinagmumulan ng laser ay maaaring tumagal ng higit sa 20,000 oras na may mas kaunting down time. Ang mga sistema ng plasma, bagama't mas simple, ay maaaring makaranas ng mas madalas na pagkaantala mula nang magsuot ang mga consumable.
Operational Efficiency
Ang mga pamamaraan ng welding ng laser ay mas mabilis at mas tumpak, na umaabot sa bilis na kasing taas ng 10 metro kada minuto sa mga manipis na materyales, kaya napakahusay para sa mass production. Gumagawa din ito ng napaka-minutong mga lugar na apektado ng init, kaya't nagbibigay ng kaunting pagbaluktot ng materyal, kaya nagpapabuti sa kalidad ng produkto. Ang plasma welding ay epektibo sa mas makapal na materyales, bagaman sa mas mabagal na bilis, kadalasan ay nangangailangan ng karagdagang mga finishing touch upang linisin ang mga weld, tulad ng paggiling.
Habang ang laser beam welding ay nangangailangan ng mas mataas na mga gastos sa pamumuhunan sa harap, ang kahusayan nito at hindi gaanong madalas na pangangailangan para sa pagpapanatili ay kadalasang nagbibigay ng mga benepisyo sa gastos sa katagalan, lalo na para sa mga application na nangangailangan ng mataas na katumpakan. Ang plasma arc welding ay mabuti pa rin para sa hindi gaanong kumplikadong trabaho at mas maliliit na operasyon.