Ang pag-unawa sa 2-yugtong daloy ng trabaho ang pinakamabilis na paraan upang maunawaan ang makina mismo, dahil ang bawat detalye sa isang baluktot na makina umiiral upang gawing tumpak na 3-dimensional na bahagi ang isang tumpak na patag na blangko. Tinatalakay ng paliwanag na ito ang buong landas: kung ano ang kasama sa pamilya ng makina, kung paano lumilipat ang mga blangko mula sa pagputol patungo sa paghubog, kung paano nagkakaiba ang 3 paraan ng pagbaluktot, ang matematika na humuhula kung saan natitiklop ang metal, at kung paano kumikilos ang mga karaniwang materyales sa ilalim ng suntok.
Ano ang Maituturing na Isang Sheet Metal Bending Machine
Saklaw ng termino ang isang pamilya sa halip na isang makina lamang. Ang press brake ang siyang gumaganang makina, na nagpapatumba ng suntok sa isang V die sa kahabaan ng mahabang kama. Ang mga folding machine at sheet metal folder ay kinakapitan ang blank die at iniuugoy ang isang beam upang itiklop pataas ang gilid, na nagpapanatili sa sheet na patag sa isang mesa at angkop sa malalaking panel na hinahawakan ng isang operator.
Ang box at pan brake ay nagdaragdag ng mga segmented fingers sa clamping beam upang ang mga nabuo na gilid ay makalabas sa tooling, na siyang nagbibigay-daan dito upang mabuo ang lahat ng 4 na dingding ng isang kahon o tray. Mga makinang pangbaluktot ng plato gumamit ng ibang pamamaraan, na binabaluktot ang makapal na plato sa pagitan ng mga rolyo sa halip na lupigin ito nang paayon sa isang linya.
Kung aling makina ang kukunin ng isang talyer ay depende sa piyesa. Mas gusto ng mahahabang lukot na profile ang press brake, mas gusto ng malalaking panel ang folder, mas gusto ng mga enclosure ang segmented tooling, at mas gusto ng mga cylinder ang mga roll. Karamihan sa mga fabrication shop ay inuuna ang press brake, dahil natatakpan nito ang pinakamalawak na bahagi ng mga baluktot na bahagi sa isang puhunan lamang.
Ang desisyon sa press brake laban sa folder ay nararapat sa isa pang pangungusap na may mas malalim na kahulugan, dahil ang dalawa ay humahawak sa sheet sa magkabilang paraan. pindutin ang preno Hinihiling sa operator na suportahan ang blangko habang ang flange ay umuugoy pataas, na nagiging trabaho ng 2 tao sa malalaki at manipis na mga panel na nababaluktot sa ilalim ng sarili nitong bigat. Ang isang folder ay humahawak sa panel nang patag sa mesa nito at gumagalaw lamang sa natitiklop na beam, kaya ang isang operator ay maaaring bumuo ng mga panel na mahihirapan ang mga tauhan ng press brake. Ang mga talyer na nagpapatakbo ng architectural cladding o HVAC ductwork ay kadalasang nagbibigay-katwiran sa isang folder batay lamang sa aritmetika ng paggawa.
Ang Daloy ng Trabaho na Gupitin-Pagkatapos-Yuko
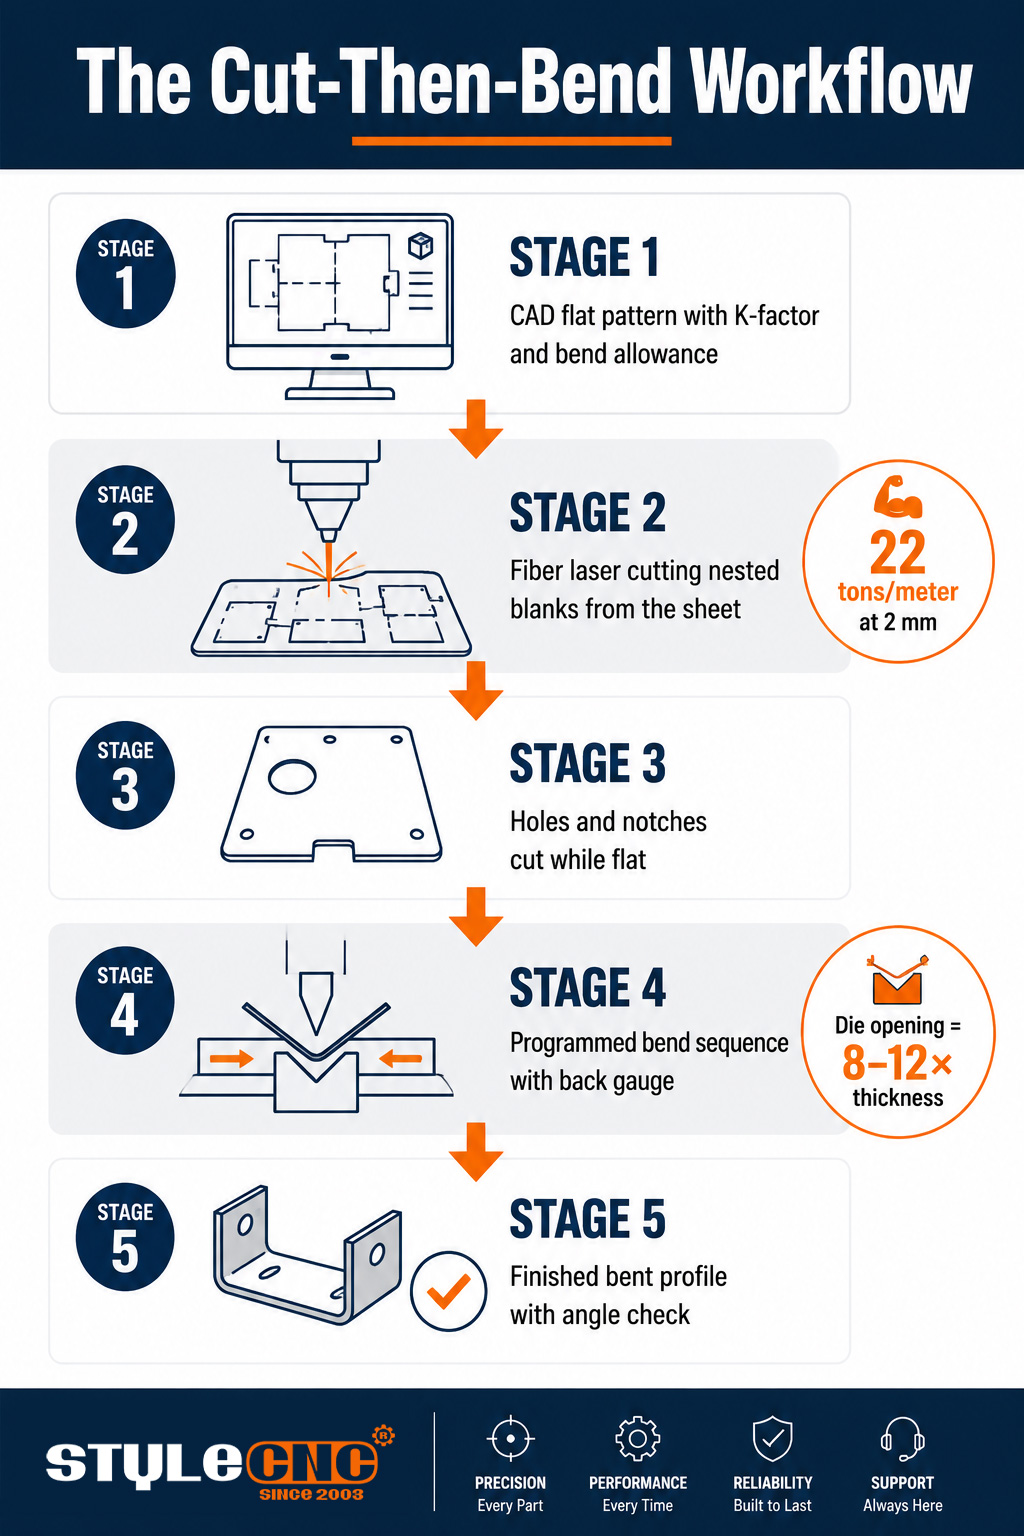
Nagsisimula ang produksyon ng pagbaluktot bago pa man gamitin ang makinang pangbaluktot. Ang patag na blangko ay pinuputol sa isang kalkuladong haba, pinuputol ang mga butas at bingaw habang patag pa ang sheet, at saka lamang naaabot ng bahagi ang preno. Ang mga tampok ng pagputol na patag ay mas mura at mas tumpak kaysa sa pagdaragdag ng mga ito pagkatapos mabuo.
Ang katumpakan ng blangko ang nagtatakda ng kisame para sa katumpakan ng liko. fiber laser cutting machine na nagpapakain sa linya ng baluktot naghahatid ng mga blangko na may kalidad ng gilid at pagkakapare-pareho ng dimensyon na mapagkakatiwalaan ng isang bending controller, kaya naman napakaraming problema sa bending ang talagang mga problema sa pagputol na nakatago. Kadalasang nagpapatakbo ang mga shop na nagtatrabaho para sa mas makapal na plato. mga metal laser cutting machine para sa paghahanda ng blangko o isang CNC plasma cutter pataas, ipinagpapalit ang kaunting edge finish para sa bilis sa mabibigat na seksyon.
Binabalangkas ng mga operator ang handoff sa mga praktikal na tanong: ang burr side ba ng blank na ito ay haharap sa dice at mamarkahan ang bahagi, o isinasaalang-alang ba ng cutting program ang direksyon ng grain kaya hindi mabasag ang liko? Ang mga detalyeng iyon ay kasama ng blank, at ang mga shop na namamahala sa mga ito sa cutting stage ay yumuyuko nang may mas kaunting scrap.
Pinagsasama-sama ng batch flow ang 2 yugto nang matipid. Ang nesting software ay naglalagay ng dose-dosenang nabuong patag na pattern sa bawat sheet bago putulin, kaya ang bending cell ay tumatanggap ng mga blangko sa job order na may kaunting pag-aaksaya ng materyal. Kapag ang mga programa sa pagputol at pagbaluktot ay nagmula sa parehong CAD model, ang nabuong haba, posisyon ng butas, at mga linya ng liko ay magkakatugma sa konstruksyon, at ang unang artikulo ay karaniwang pumasa sa inspeksyon sa unang pagsubok.
Ang yugto ng pagbaluktot mismo ay sumusunod sa isang nakaprogramang pagkakasunod-sunod. Inaayos ng controller ang mga pagbaluktot upang ang mga naunang flanges ay hindi kailanman bumangga sa tooling, ipoposisyon ng back gauge ang blank para sa bawat stroke, at ibabaliktad o iikot ng operator ang bahagi sa pagitan ng mga pagbaluktot ayon sa idinidikta ng simulation. Ang isang 4-bend enclosure ay maaaring tumagal nang wala pang isang minuto sa isang mahusay na pagkakasunod-sunod na programa at 3 beses pa kaysa sa isang hindi maayos na plano.
Pagbaluktot sa Hangin vs Pagbaba vs Paggawa ng Barya
Ang lahat ng 3 pamamaraan ay gumagamit ng parehong geometry ng punch-and-die; ang nagbabago ay kung gaano kalalim ang paglalakbay ng punch at kung gaano kalaking puwersa ang inilalapat nito. Ang pagpili ang nagdidikta sa mga kinakailangan sa tonelada, gastos sa tooling, at kung gaano kalaking springback ang dapat malampasan ng controller:
| Factor | Air Bending | Pagbababa | Pag-iipon | Pagsukat |
|---|---|---|---|---|
| Paglalakbay gamit ang suntok | Humihinto nang maikli sa ilalim ng dice | Idinidiin nang buo ang sheet papunta sa die | Tinutusok ng mga selyo ang dulo sa materyal | Lalim ng suntok kaugnay ng pagbubukas ng die V |
| Kinakailangan ang tonelada | Pinakamababa sa 3 pamamaraan | Humigit-kumulang 3 hanggang 5 beses na pagbaluktot ng hangin | Hanggang 10 beses na pagbaluktot ng hangin | Tonelada bawat metro mula sa kapal at lapad ng die |
| Springback | Pinakamalaki; ang controller ay yumuyuko nang sobra upang mabawi | Nabawasan; ang contact ng die ang nagtatakda ng anggulo | Halos natanggal sa ilalim ng puwersa ng pagtatak | Mga antas ng elastic recovery pagkatapos ng punch lift |
| Kakayahang umangkop sa paggamit ng mga kagamitan | Ang isang set ng kagamitan ay bumubuo ng maraming anggulo | Isang dice kada anggulo ng target | Nakatalagang kagamitan bawat bahagi | Bilang ng mga pagbabago sa tool sa iyong pinaghalong bahagi |
| Pinakamahusay na paggamit | Pangkalahatang katha, halo-halong mga takbo | Mga bahaging paulit-ulit na mahigpit ang tolerance | Mga kritikal na anggulo sa manipis na sheet | Bahagi ng mga bahaging nangangailangan ng mas mababa sa kalahating digri |
Ang springback ang kilos sa ilalim ng buong paghahambing. Bawat metal ay bumabawi nang elastiko kapag ang suntok ay umangat, na bahagyang bumubukas sa baluktot. Tinatanggap ng air bending ang pagbawi na iyon at lumalampas sa baluktot upang mabawi, kaya naman nangingibabaw ito sa mga modernong tindahan: isang set ng kagamitan, katamtamang tonelada, at isang controller na gumagawa ng compensation math bawat materyal.
Bend Allowance, K-Factor, at isang Worked Example
Ang metal ay umaabot sa labas ng isang kurba at pumipiga sa loob, at sa pagitan ng 2 ibabaw ay may isang neutral na aksis na nagpapanatili ng orihinal nitong haba. Inilalagay ng K-factor ang aksis na iyon bilang isang bahagi ng kapal, karaniwang nasa bandang 0.3 hanggang 0.5, at ginagamit ito ng bend allowance upang kalkulahin kung gaano karaming patag na materyal ang nakonsumo ng bawat kurba.
Ang mga praktikal na numero na lumalabas sa matematikang ito:
• Ang allowance sa pagbaluktot ang nagtatakda ng nabuong haba ng patag, kaya ang programa sa paggupit ay nakasalalay dito bago pa man madikitan ng preno ang bahagi.
• Isang karaniwang tuntunin ang naglalagay ng minimum na radius ng liko sa loob sa humigit-kumulang isang kapal ng materyal para sa banayad na bakal upang maiwasan ang pagbitak.
• Ang lapad ng butas ng die ay karaniwang 8 hanggang 12 beses ang kapal ng materyal, at ang pagpapalapad ng die ay nagpapababa sa kinakailangang tonelada.
Ang isang halimbawa ng ginamit na tonelada ay nagpapatibay sa ugnayan. Ang pagbaluktot ng 2 mm na mild steel sa ibabaw ng 16 mm V die ay nangangailangan ng humigit-kumulang 22 tonelada bawat metro ng haba ng pagliko, kaya ang isang 1.2 metrong flange ay nangangailangan ng humigit-kumulang 27 tonelada. Kung gagamit ng 3 mm sa ibabaw ng 24 mm die, ang kinakailangan ay aakyat nang malapit sa 33 tonelada bawat metro. Ang dapat tandaan na padron: ang tonelada ay tumataas kasabay ng parisukat ng kapal, kaya naman ang isang makinang may sukat para sa 2 mm na trabaho ay hindi maaaring basta-basta tumanggap ng 6 mm na plato.
Ang mga naka-print na tsart ng tonelada sa frame ng makina ay eksaktong nagko-code ng ganitong matematika para sa bawat karaniwang butas ng die, at sinusuri ito ng mga bihasang operator sa pamamagitan ng nakagawian sa halip na sa memorya. Ipinapakita rin ng tsart ang ruta ng pagtakas kapag ang isang trabaho ay lumampas sa makina: ang pagpapalapad ng die ay lubos na nagpapababa sa kinakailangang tonelada, sa kapalit ng mas malaking radius sa loob at mas malawak na minimum flange. Kung katanggap-tanggap ang kalakalang iyon ay depende sa drawing, kaya naman ang pag-uusap tungkol sa tonelada ay laging nagtatapos sa print ng bahagi.
Paano Kumikilos ang mga Karaniwang Materyales
Mild steel
Ang banayad na bakal ang baseline na ipinapalagay ng mga tsart ng tonelada: mahuhulaang springback ng isa o dalawang digri, mapagpatawad sa masikip na radii, at pare-pareho mula sa isang sheet patungo sa isa pa. Karamihan mga aplikasyon sa paggawa ng bakal yumuko nang walang drama kapag malinis ang blangko at nasunod ang direksyon ng hilatsa.
Hindi kinakalawang na asero
Ang stainless ay nangangailangan ng humigit-kumulang 50 porsyentong mas maraming tonelada kaysa sa mild steel na may parehong kapal at bumabalik nang mas malayo, kadalasan ay 2 hanggang 3 digri. Tumigas din ito habang nabubuo, kaya ang pagbaluktot nang dalawang beses sa parehong lugar ay nanganganib na mabasag. I-program nang tama ang overbend sa unang pagkakataon. Sa stainless na kritikal sa pagtatapos, ang protective film at polished dies ay may katumbas na halaga, dahil ang mga marka ng die na naliliha mula sa mild steel ay nagiging permanenteng peklat sa brushed surface.
Aluminyo
Ang aluminyo ay nabubuo nang may mas kaunting puwersa ngunit pinipigilan ang masikip na radius, lalo na sa mas matigas na temperatura kung saan ang radius na wala pang 1.5 beses ang kapal ay nagdudulot ng pagbibitak sa linya ng liko. Ang springback ay mas malaki kaysa sa mild steel sa kabila ng mas mababang puwersa. Ang mga haluang metal na karaniwan sa mga aplikasyon sa paggawa ng aluminyo bawat isa ay may kanya-kanyang minimum radius, at ang mga malambot na ugali ay mas madaling yumuko kaysa sa mga istruktural.
Mga Karaniwang Depekto sa Pagbaluktot at ang Kanilang mga Sanhi
⦿ Pagbitak sa linya ng liko: masyadong masikip ang radius para sa materyal o liko na nakalagay kahilera sa direksyon ng hilatsa.
⦿ Hindi pare-parehong mga anggulo sa isang batch: pagkakaiba-iba ng kapal ng materyal sa pagitan ng mga sheet, hindi error ng makina.
⦿ Hindi maayos na pagkakabuo ng sentro sa mahahabang kurba: pagpapalihis ng ram nang walang crowning compensation.
⦿ Mga marka ng die sa mga nakikitang ibabaw: mga gasgas na kagamitan o nawawalang proteksiyon na pelikula sa mga bahaging kritikal sa pagtatapos.
⦿ Wala sa sukat ang mga flanges: kinalkula ang bend allowance gamit ang maling K-factor, kaya ang blank ay naputol sa maling developed length.
Checklist ng Daloy ng Trabaho Bago ang Unang Bengo
☑ Kumpirmahin na ang nabuong haba ng patag ay kinalkula gamit ang K-factor na aktwal na ipinapakita ng iyong materyal.
☑ Gupitin ang lahat ng butas at bingaw habang patag ang sheet, pinapanatili ang kritikal na kapal ng mga butas na hindi bababa sa 2.5 beses mula sa mga linya ng pagbaluktot.
☑ Yumuyuko ang orientation sa direksyon ng grasa kung saan pinapayagan ito ng bahagi.
☑ Tiyaking ang butas ng die ay 8 hanggang 12 beses ang kapal at ang tonelada ay nasa loob ng komportableng saklaw ng makina.
☑ Patakbuhin ang unang artikulo at sukatin ang anggulo at haba ng flange bago ihanda ang batch.
Simulan ang Daloy ng Trabaho sa Cutting Table
Ang tumpak na pagbaluktot ay nagsisimula sa tumpak na mga blangko. Galugarin mga makinang pangputol ng fiber laser na ginawa para pakainin ang mga linya ng pagbaluktot at makakuha ng libreng sipi na tumutugma sa iyong mga materyales, kapal, at pang-araw-araw na dami ng bahagi.