Dumating sa napagkasunduang oras at maayos ang pagkakabalot. Ang STB10032 ay gawa sa bakal na may mataas na lakas, na nagbibigay-daan sa matatag na pagbaluktot kahit sa ilalim ng mabibigat na kondisyon ng pagpapatakbo. Sinusuportahan ng CNC controller nito ang smart bend sequencing at real-time diagnostics na may user-friendly na touchscreen interface. Bukod pa rito, STYLECNC nagbibigay ng pandaigdigang network ng suporta na may malayuang pag-troubleshoot at mabilis na paghahatid ng mga ekstrang piyesa. Gayunpaman, bilang isang hydraulic-based system, ang STB10032 ay nangangailangan ng medyo mas mataas na antas ng regular na pagpapanatili kumpara sa mga fully automatic panel bending machine. Sa kabuuan, ito ay isang mahusay na hydraulic press brake na nag-aalok ng mataas na performance sa isang presyong (humigit-kumulang $22,000), na mas matipid para sa mga nagtatanim na tindahan kaysa sa mga mamahaling tatak sa Europa at Amerika.
Pinakamahusay na CNC Press Brake para sa Sheet Metal Bending noong 2026
Nagsusumikap ka bang makamit ang tumpak at pare-parehong mga anggulo sa paggawa ng sheet metal, gumagamit ka man ng maliliit at masalimuot na mga bahagi o malalaking bahagi ng istruktura? Pinapadali ng mga CNC benders ang lahat. Suriin natin ang mga automated bending techniques sa industrial sheet metal fabrication at piliin ang iyong pinakamahusay na precision CNC press brake para sa 2026 mula sa... STYLECNC.
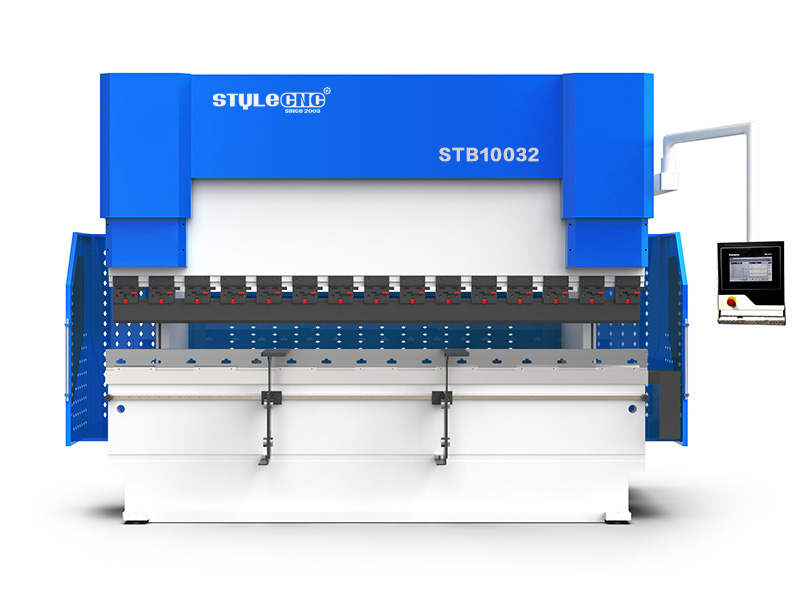
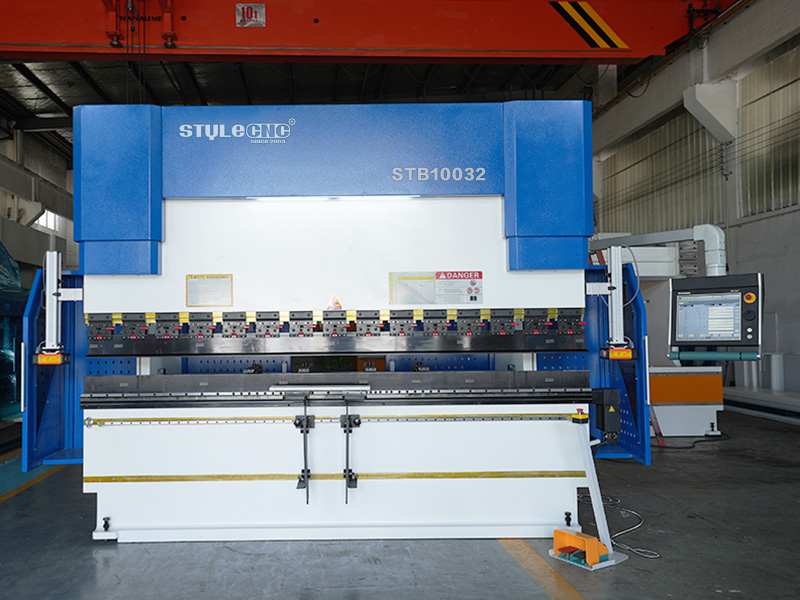
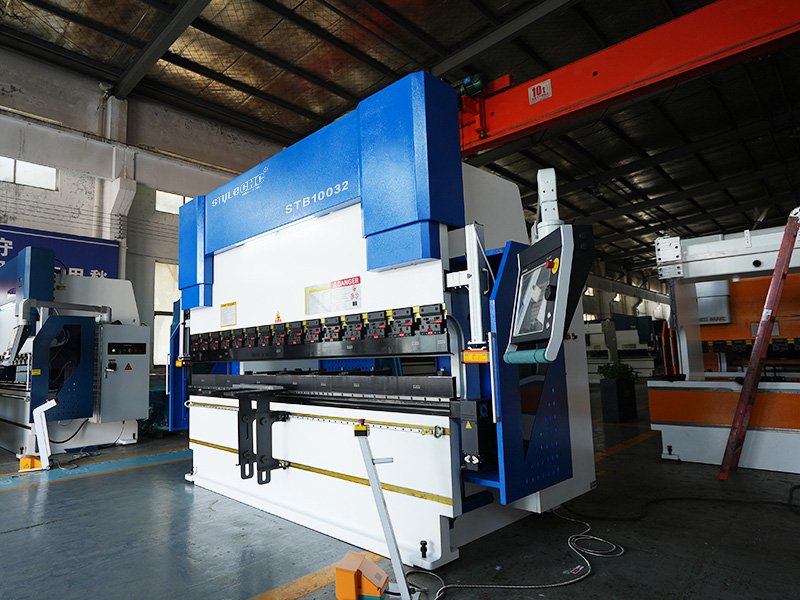
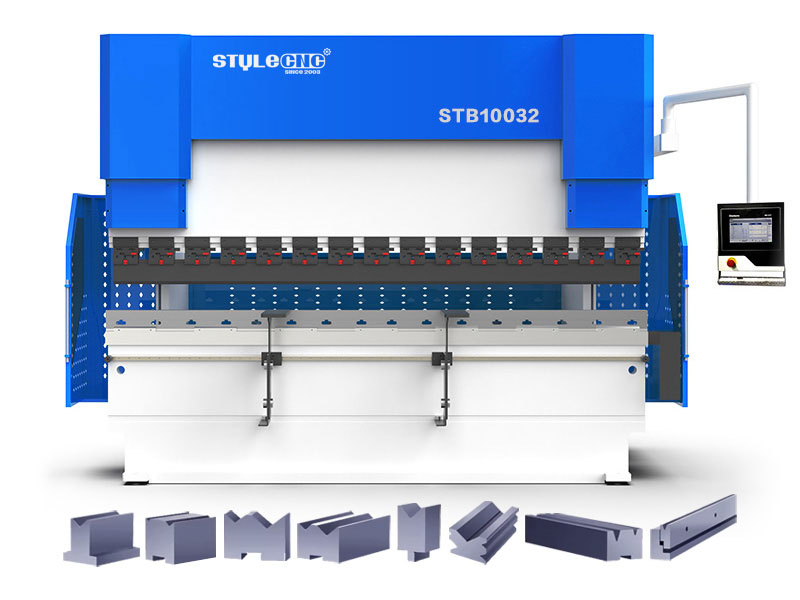
- Tatak - STYLECNC
- modelo - STB10032
- Tagagawa - Jinan Style Machinery Co,. Ltd.
- kategorya - CNC Bending Machine
- 360 Units sa Stock na Mabibili Bawat Buwan
- Pagtugon sa mga Pamantayan ng CE sa mga Usapin ng Kalidad at Kaligtasan
- Isang-Taon na Limitadong Warranty para sa Buong Makina (Mga Extended Warranty na Available para sa Mga Pangunahing Bahagi)
- 30-Araw na Garantiyang Ibabalik ang Pera para sa Iyong Pagbili
- Libreng Panghabambuhay na Teknikal na Suporta para sa mga End-User at Dealer
- Online (PayPal, Alibaba) / Offline (T/T, Debit at Credit Card)
- Global Logistics at Internasyonal na Pagpapadala Saanman
Ano ang CNC Press Brake?
Ang CNC press brake ay isang awtomatikong sheet metal bender na ginagamit sa industriyal na pagmamanupaktura, pangunahin para sa pagbaluktot ng mga metal plate sa mga high-precision na metal component ng ninanais na mga hugis.
Ang isang CNC press brake ay binubuo ng mga pangunahing bahagi kabilang ang frame ng makina, ram, worktable, at back gauge assembly. Tumpak na kinokontrol ng CNC system ang ram (upper die) at ang back gauge upang awtomatikong isaayos ang posisyon ng metal sheet para sa bawat kasunod na operasyon ng pagbaluktot, sa gayon ay nababawasan ang pagkakamali ng tao at tinitiyak ang mataas na kalidad na mga pagbaluktot.
Paano Gumagana ang CNC Press Brake?
Ang isang CNC press brake ay gumagamit ng computer-controlled CAM software upang i-convert ang mga parameter—tulad ng mga sukat ng workpiece, uri ng materyal, at mga anggulo ng baluktot na ipinasok ng operator, o mga CAD design file na direktang na-import—sa mga command code, na nagtutulak sa mga axes at tooling ng bender upang gumalaw sa iba't ibang direksyon at sa iba't ibang anggulo, sa gayon ay isinasagawa ang mga kumplikadong gawain sa pagbuo na kinabibilangan ng maraming yugto ng baluktot.
Ano ang Magagawa ng mga CNC Press Brakes?
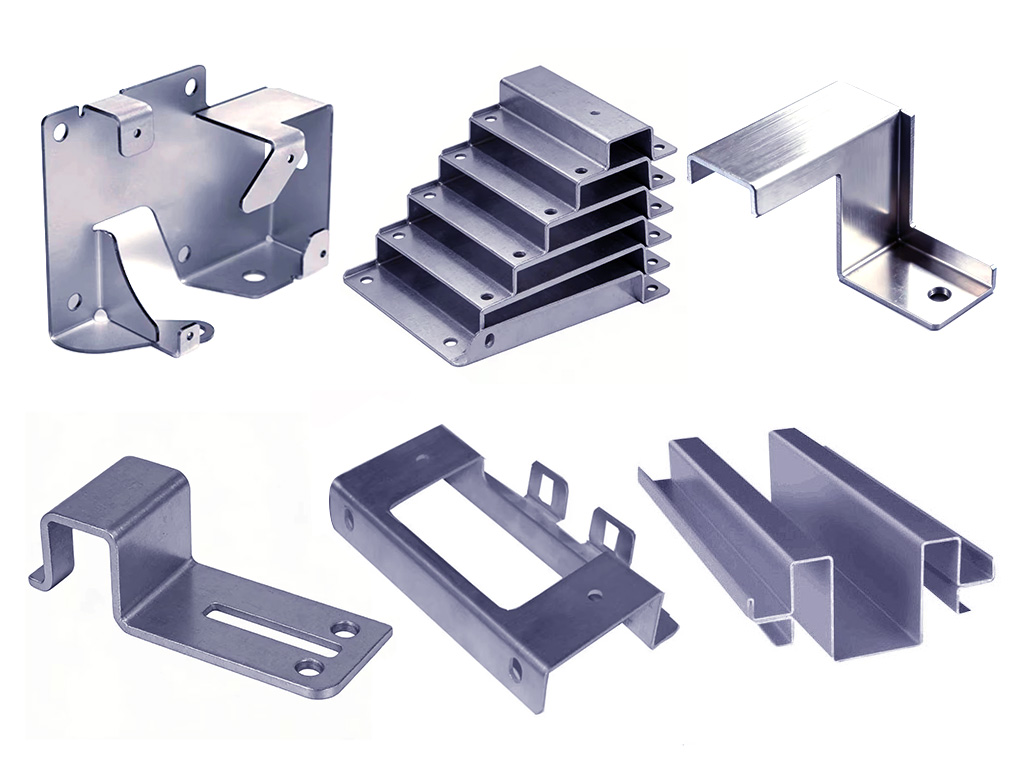
Gamit ang CAD/CAM software upang tumpak na kalkulahin ang mga anggulo ng pagbaluktot at kinakailangang presyon—at umaasa sa koordinadong aksyon ng isang upper die (punch) at isang lower die (die block)—ang isang CNC press brake ay maaaring magsagawa ng mga gawain tulad ng pagtiklop, pasadyang paghubog, at pagbuo ng iba't ibang kumplikadong istrukturang metal gamit ang mga materyales tulad ng bakal, bakal, aluminyo, tanso, at tanso. Ang CNC press brake ay nagsisilbing isang mainam na kagamitan para sa pagkamit ng mabilis at mataas na volume na produksyon pati na rin ang mga operasyon ng pagbaluktot na nangangailangan ng napakataas na katumpakan, na ginagawa itong popular para sa katumpakan ng pagbuo ng mga kritikal na bahagi ng aerospace, paggawa ng mga chassis at cabinet ng elektronikong kagamitan, pagbuo at paglikha ng mga pinto, bubong, at mga bahagi ng istruktura ng sasakyan, pati na rin ang iba't ibang aplikasyon ng prototyping.
Mismong
| modelo | STB10032 | STB25041 | STB60060 |
|---|---|---|---|
| Pinakamataas na puwersa ng pagbaluktot | 1000KN | 2500KN | 6000KN |
| Haba ng baluktot | 3200mm | 4100mm | 6000mm |
| Lapad sa Pagitan ng mga Kolum | 2600mm | 3400mm | 4800mm |
| Lalim ng lalamunan | 400mm | 400mm | 600mm |
| Buksan ang Taas | 480mm | 500mm | 670mm |
| Mabilis na bilis ng pagbagsak | 180mm/s | 130mm/s | 90mm/s |
| Paggawa speed | 0-10mm/s | 0-8mm/s | 0-7mm / s |
| Bilis ng pagbabalik | 160mm/s | 120mm/s | 90mm/s |
| Main motor kapangyarihan | 7.5KW | 18.5KW | 51KW |
| Mga Sukat (L × W × H) | 3700 1930 × × 2630mm | 4700 2120 × × 2820mm | 6200 2700 × × 4750mm |
| Makina W8 (kgs) | 8000 | 14800 | 59000 |
| Kapal ng baluktot (Tandaan: Sa pamamagitan ng pagbaluktot ng haba na 3000mm) | ≤ 3mm na bakal na karbon | ≤ 7mm na bakal na karbon | ≤ 12mm carbon steel |
| ≤ 2mm hindi kinakalawang na Bakal | ≤ 4.5mm hindi kinakalawang na Bakal | ≤ 7.5mm hindi kinakalawang na Bakal | |
| ≤4.5mm aluminyo | ≤10mm aluminyo | ≤18mm aluminyo |
Pangunahing tampok
Istrakturang mekanikal
Ang istruktura ng CNC press brake ay pangunahing binubuo ng machine frame, uprights, ram (slider), worktable, main hydraulic cylinders, at back gauge assembly. Sumailalim na sa finite element analysis (FEA) ang lahat ng bahagi at 3D pag-optimize ng software upang matiyak ang pambihirang lakas at tigas. Ang bawat bahagi ng istruktura ay nagtatampok ng magandang disenyo—matibay, matibay, at matatag sa pagpapatakbo—sa gayon ay lubos na nagpapahusay sa pangkalahatang pagganap at buhay ng serbisyo ng makina.
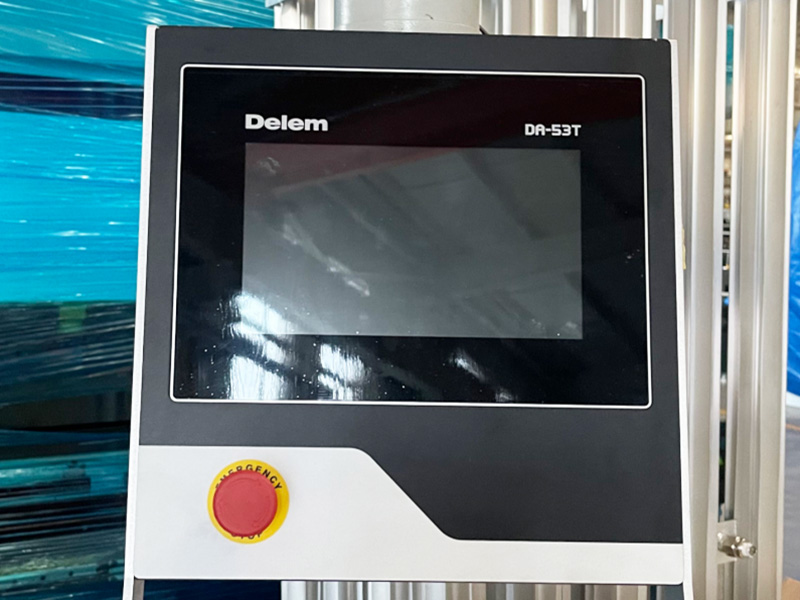
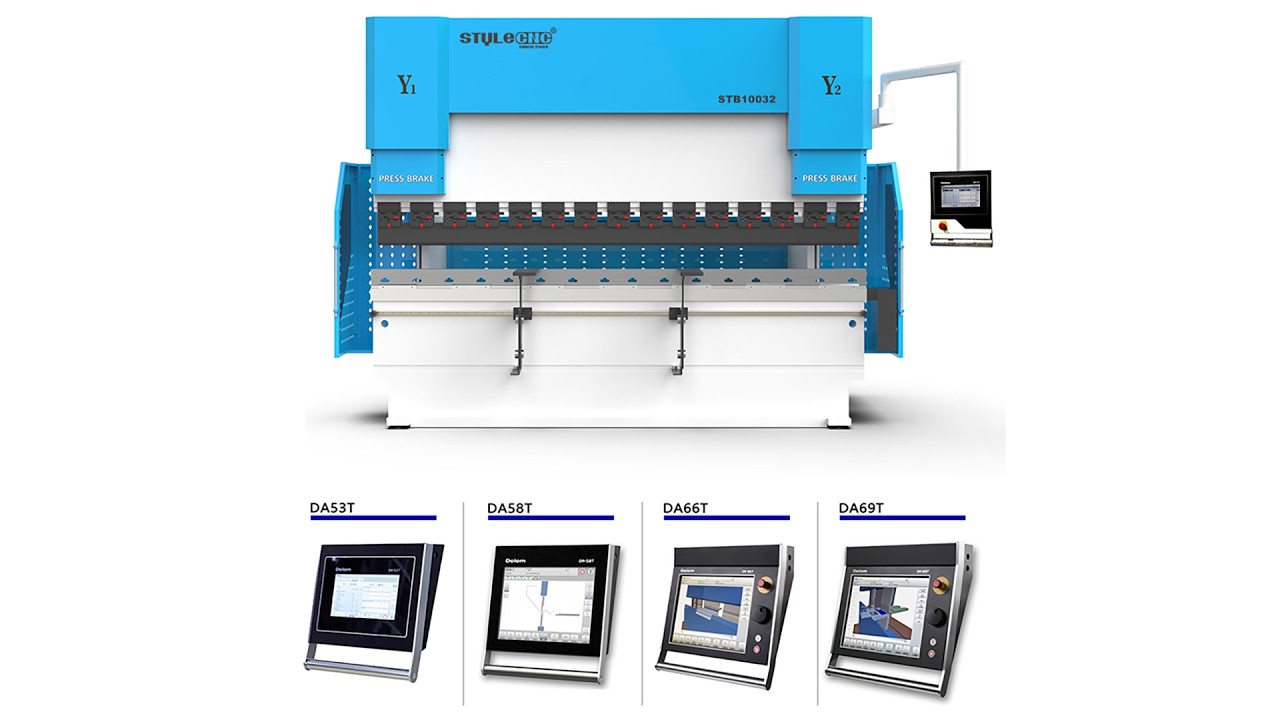
Sistema ng Kontrol ng DELEM 53T (Netherlands)
• 10.1-pulgadang display na may mataas na resolusyon at kulay.
• Awtomatikong pagkalkula ng haba ng pagbaluktot ng workpiece.
• 2D na touch-screen na grapikong programming.
• Sinusuportahan ang kontrol na 4+1 axis.
• USB interface.
Sistemang Haydroliko ng Rexroth (Alemanya)
Ang mga hydraulic valve ng Rexroth ay nagtatampok ng pambihirang tibay at resistensya sa mataas na presyon, na tinitiyak ang maaasahang pagganap kahit sa ilalim ng mahihirap na kondisyon ng pagpapatakbo.
Ang mga CNC press brake na may ganitong mga balbula ay sumusuporta sa iba't ibang mga paraan ng pagpapatakbo—kabilang ang mabilis na pagbaba, mabagal na pagbaba, pagbaluktot sa bilis ng pagtatrabaho, mabilis na pagbabalik, at mga function ng emergency stop—sa gayon ay lubos na nagpapahusay sa parehong flexibility at kaligtasan sa pagpapatakbo.
Electric Motor
Ang seryeng ito ng mga motor ay partikular na idinisenyo upang matugunan ang mga kinakailangan sa mataas na starting torque at mahigpit na sumusunod sa mga internasyonal na pamantayan ng IEC, na tinitiyak ang pagiging tugma at kadalian ng pagpapanatili sa iba't ibang aplikasyon.
Ang mga motor ay naghahatid ng natatanging pagganap sa pagpapatakbo na may napakababang antas ng ingay at panginginig ng boses, kasama ang mataas na pagiging maaasahan, na epektibong nagpapahusay sa karanasan ng gumagamit at nagpapahaba sa pangkalahatang habang-buhay ng sistema.
Electrical System
Ang lahat ng pangunahing bahagi ay gumagamit ng mga orihinal na piyesa mula sa Schneider Electric (France), na epektibong nagpapalakas sa tibay at katatagan ng sistema upang matiyak ang mas mahabang buhay ng serbisyo para sa kagamitan.
Ang kabinete ng kuryente ay nagtatampok ng adaptibong disenyo na sinamahan ng mga superior na kakayahan laban sa panghihimasok, na ginagarantiyahan ang matatag at maaasahang operasyon ng sistemang elektrikal.
Mga Servo Motor at Drive
Dahil sa kanilang tumpak na kakayahan sa pagkontrol, ang mga servo motor ay nagbibigay-daan sa lubos na tumpak na pagpoposisyon at pagkontrol ng galaw. Ito ay mahalaga para sa mga aplikasyon na nangangailangan ng pinakamataas na antas ng katumpakan sa pag-fine-tune at kakayahang maulit ang galaw.
Mabilis na Clamp
Maaaring i-install at palitan ang mga die mula sa ilalim o sa gilid. Ang disenyong ito ay hindi lamang lubos na nakakabawas ng oras na kinakailangan para sa pagpapalit ng die—sa gayon ay nagpapataas ng kahusayan sa trabaho—kundi nagpapahusay din sa kapasidad ng kagamitan sa pagdadala ng karga.
Mga Daliri ng Back Gauge
Ang back gauge assembly ng makina ay nilagyan ng mga high-precision ball screw at mga adjustable back gauge fingers, na tinitiyak ang tumpak na pagpoposisyon para sa iba't ibang uri ng upper dies (mga punch).
Bukod pa rito, ang assembly na ito ay nagtatampok ng manual h8 adjustment function, na lubos na nagpapahusay sa kakayahang umangkop ng makina at nagbibigay-daan dito upang mapaunlakan at matugunan ang mga kinakailangan sa pagbaluktot ng iba't ibang uri ng upper die.
Synchronization Control System
Tinitiyak ng sistemang ito ng pagkontrol sa pag-synchronize ang tumpak na pag-synchronize ng mga galaw ng pagbaluktot sa pamamagitan ng koordinadong interaksyon ng dalawahang optical scale at isang mekanismong istruktural na may bisagra. Ang mekanismong ito ay hindi lamang epektibong pumipigil sa pagkasira ng mga guide rail at pinsalang dulot ng labis na karga, kundi pati na rin ang kakayahan sa real-time feedback ng mga optical scale ay lalong nagpapahusay sa katumpakan ng pagpoposisyon.
Sistema ng Kompensasyon ng Mekanikal na Pagpapalihis
Ang mekanikal na talahanayan ng kompensasyon ay binuo mula sa mga bloke ng wedge na sumailalim sa espesyal na pagproseso at paggamot sa init. Ang halaga ng kompensasyon ng relatibong displacement para sa bawat hanay ng mga wedge ay maingat na idinisenyo batay sa potensyal na deformation ng mga upper at lower beam sa panahon ng operasyon ng makina. Awtomatikong kinakalkula ng sistema ng kontrol ng CNC ang kinakailangang kompensasyon para sa mga upper at lower beam batay sa aktwal na mga kondisyon ng karga sa panahon ng proseso ng pagbaluktot; pagkatapos ay awtomatiko nitong kinokontrol ang relatibong paggalaw ng mga bloke ng wedge upang epektibong malabanan at mapunan ang pagpapalihis at deformation ng mga beam sa ilalim ng karga. Ang mekanikal na mekanismo ng kompensasyon na ito ay lubos na nagpapadali sa proseso ng paggawa ng mga kagamitan sa makina at kumakatawan sa isang mas advanced sa teknikal at mas maaasahang solusyon sa operasyon. Bukod dito, inaalis ng sistemang ito ang anumang potensyal na panganib na nauugnay sa pagtagas ng likido, na tinitiyak ang mas tumpak at tumpak na kontrol.
Sistema ng Kompensasyon sa Pagbaluktot
Sistema ng Kompensasyon sa Pagpapalihis ng Side Frame: Binuo ng isang espesyalisadong pangkat teknikal, ang sistemang ito ay dinisenyo upang tugunan ang isyu ng deformasyon sa mga side frame (bukasan) ng makina habang isinasagawa ang proseso ng pagbaluktot. Gumagamit ang sistema ng istrukturang "C-type"—hindi nakadepende sa mga dingding ng pangunahing frame ng makina—at nilagyan ng espesyalisadong mekanismo ng awtomatikong pagsasaayos ng pagbabalanse. Sa pamamagitan ng epektibong pagkontra sa deformasyon ng mga side frame na dulot ng mga puwersa ng reaksyon, pinipigilan ng sistema ang mga paglihis sa katumpakan na maaaring magresulta mula sa mga error sa pagpoposisyon sa mga optical scale, sa gayon ay tinitiyak ang katumpakan ng operasyon ng pagbaluktot.
Module ng Pag-drag sa Harap
Ang tray sa harap ay sinusuportahan ng mga roller at manu-manong dumudulas pakaliwa at pakanan sa mga linear guide sa direksyong Z-axis. Ang h8 nito ay madali ring maiaayos gamit ang isang hawakan. Bukod pa rito, depende sa mga partikular na pangangailangan, ang tray na ito ay maaaring opsyonal na may espesyal na pinahabang crossbeam na nagtatampok ng function sa posisyon ng pagparada.
Opsyonal Tampok ng
• Nag-aalok ng opsyonal na kakayahan sa pagpapalawak ng maraming aksis, na nagpapahintulot sa pagdaragdag ng C-axis (rotational axis) at W-axis (compensation axis) upang matugunan ang mga kinakailangan sa pagbaluktot ng mga workpiece na may kumplikadong hugis.
• May mga opsyonal na kurtina para sa kaligtasan gamit ang laser upang mabigyan ang mga operator ng mas mataas na antas ng proteksyon sa kaligtasan. Sa pamamagitan ng matibay na resistensya sa electromagnetic at optical interference, epektibong pinapahusay nito ang antas ng kaligtasan ng mga tauhan, na tinitiyak na ang kagamitan ay gumagana nang maaasahan sa iba't ibang kapaligiran.
Paano Magpatakbo ng CNC Press Brake?
Hakbang 1: Sa Power. Buksan ang pangunahing suplay ng kuryente, i-flip ang switch sa control panel, at pagkatapos ay simulan ang oil pump. Dapat mong marinig ang tunog ng pagtakbo ng oil pump, gayunpaman, ang makina ay hindi gagawa ng anumang operasyon sa pagbaluktot sa yugtong ito.
Hakbang 2: Pagsasaayos ng StrokeMahalagang maingat na isaayos ang mga setting ng stroke bago gamitin, at dapat magsagawa ng pagsubok bago ang aktwal na pagbaluktot. Kapag ang pang-itaas na die ay bumaba sa pinakamababang punto nito, dapat mapanatili ang isang clearance na katumbas ng kahit man lang kapal ng sheet metal; ang hindi paggawa nito ay magreresulta sa pinsala sa parehong die at sa makina. Ang mekanismo ng pagsasaayos ng stroke ay karaniwang nagtatampok ng isang electric rapid-adjustment function.
Hakbang 3: Pagpili ng V-DiePiliin ang naaangkop na butas (uka) ng V-die batay sa kapal ng sheet metal na pinoproseso.
Hakbang 4: Pagsasaayos ng Back GaugeAng back gauge ay karaniwang nagtatampok ng parehong electric rapid-adjustment function at manual fine-tuning mechanism. Ang pamamaraan ng pagsasaayos ay katulad ng ginagamit para sa mga shearing machine.
Hakbang 5: Simulan ang PagbaluktotPindutin ang switch ng foot pedal upang simulan ang operasyon ng pagbaluktot. Hindi tulad ng operasyon ng isang shearing machine, ang proseso ng pagbaluktot sa isang CNC press brake ay maaaring maantala anumang oras, ang pagbitaw sa foot pedal ay agad na magpapahinto sa pababang paggalaw ng makina, habang ang muling pagdiin dito ay magpapatuloy sa pagbaba.
Mga Pag-iingat para sa Pagpapatakbo ng CNC Press Brakes
• Mahigpit na sumunod sa mga regulasyon sa kaligtasan ng operator ng makinarya at magsuot ng iniresetang personal na kagamitang pangkaligtasan.
• Bago magsimula, maingat na siyasatin ang motor, mga switch, mga kable, at mga koneksyon sa grounding upang matiyak na ang mga ito ay nasa maayos na kondisyon at maayos na nakakabit. Tiyakin na ang lahat ng mga bahagi ng kontrol at mga buton ay nakatakda sa kani-kanilang mga tamang posisyon.
• Suriin ang pagkakahanay at matibay na pagkakabit ng mga pang-itaas at pang-ibabang die, tiyakin na ang lahat ng mga aparato sa pagpoposisyon ay nakakatugon sa mga partikular na kinakailangan ng workpiece na pinoproseso.
• Kung ang itaas na slide at ang iba't ibang positioning axes ay wala sa kani-kanilang home (origin) na posisyon, isagawa ang programang "Return to Home".
• Pagkatapos paandarin ang kagamitan, hayaan itong tumakbo nang naka-idle sa loob ng 1-2 minuto, at i-cycle ang upper slide sa buong pag-ikot nito nang 2-3 beses. Kung may matuklasan na anumang abnormal na ingay o malfunction, ihinto agad ang makina; lutasin ang problema, at ipagpatuloy lamang ang operasyon pagkatapos makumpirma na ang lahat ay gumagana nang normal.
• Sa panahon ng operasyon, isang itinalagang tao ang dapat magsilbing sentral na kumander upang matiyak ang malapit na koordinasyon sa pagitan ng operator ng makina at ng mga tauhan na nagpapakain/naghahawak ng materyal. Ang hudyat ng pagbaluktot ay maaari lamang ibigay pagkatapos makumpirma na ang lahat ng tumutulong na tauhan ay nakaposisyon sa mga ligtas na sona.
• Kapag binabaluktot ang sheet metal, ang materyal ay dapat na mahigpit na naka-clamp upang maiwasan itong umangat habang ginagawa ang pagbaluktot, na maaaring magresulta sa pinsala sa mga tauhan.
• Ang mga pagsasaayos sa sheet metal clamping die ay dapat lamang isagawa pagkatapos maputol ang saksakan ng kuryente at tuluyang huminto ang makina.
• Kapag inaayos ang lapad ng bukana ng pabagu-bagong pang-ibabang die, siguraduhing walang materyal na nakadikit sa pang-ibabang die.
• Habang ginagamit, walang tauhan ang pinapayagang tumayo sa likod ng makinarya.
• Iwasang ibaluktot ang sheet metal sa isang dulo lamang ng makina; ipamahagi nang pantay ang karga sa buong bending beam.
• Kung ang workpiece o die ay maobserbahang hindi nakahanay habang tumatakbo ang makina, ihinto agad ang makina upang gumawa ng mga pagwawasto. Mahigpit na ipinagbabawal ang pagtatangkang manu-manong pagsasaayos habang gumagalaw ang makina, dahil nagdudulot ito ng matinding panganib ng pinsala sa kamay.
• Huwag tangkaing baluktutin ang mga sobrang kapal na bakal na plato, mga heat-treated (quenched) na bakal na plato, mga high-grade na haluang metal na bakal, mga square bar, o anumang materyal na lumalagpas sa tinukoy na mga limitasyon sa pagganap ng bending machine, dahil ang paggawa nito ay maaaring magdulot ng pinsala sa machine tool.
• Regular na suriin ang pagkakahanay ng mga pang-itaas at pang-ibabang die, at tiyakin na ang mga pagbasa ng pressure gauge ay sumusunod sa mga tinukoy na parametro.
• Kung may lumitaw na anumang abnormal na kondisyon, ihinto agad ang makina; siyasatin ang sanhi at lutasin agad ang problema.
• Bago patayin ang makina, maglagay ng mga bloke ng kahoy sa ibabang die sa ilalim ng parehong hydraulic cylinder, at ibaba ang itaas na slide pababa sa mga blokeng ito.
• Lumabas muna sa programa ng control system, at pagkatapos ay idiskonekta ang pangunahing suplay ng kuryente.
Srbriak
Karagdagang Reading
Walang Nakaraang Produkto
Kaugnay na Mga Kuwento
Kaugnay na Mga Produkto