Ang natatanging katangian ay ang pagdaragdag ng paikot na galaw. Isang tradisyonal na 3-axis Makina ng CNC Inililipat ang pamutol sa tuwid na linya sa kahabaan ng X, Y, at Z. Ang isang 5-axis na makina ay nagdaragdag ng 2 rotary axes na ikiling o paikutin ang spindle head, ang workpiece, o pareho. Ang resulta ay ang pag-access sa mga undercut, compound angles, contoured surfaces, at mga kumplikadong bulsa na hindi maabot ng isang 3-axis na makina nang walang maraming setup at fixture.
Ang kakayahang iisang setup lang ang siyang nagtutulak sa ekonomiya. Ang isang piyesa na nangangailangan ng 3 o 4 na setup sa isang 3-axis machine, na may muling pag-aayos sa pagitan ng bawat isa, ay kadalasang maaaring gumana nang kumpleto sa isang 5-axis machine sa isang clamping. Bumababa ang oras ng cycle. Bumubuti ang katumpakan dahil naaalis ang mga error sa muling pag-aayos. Bumababa ang gastos sa paggawa dahil hindi paulit-ulit na inaayos ng mga operator ang parehong piyesa. Para sa mga talyer na gumagawa ng mababang volume at mataas na kumplikado na trabaho, ito ang buong kaso ng negosyo para sa pag-upgrade.
Ang Paliwanag ng 5 Axes: X, Y, Z, A/B, at C
Pinagsasama ng bawat makinang may 5-axis ang 3 karaniwang linear axes na may 2 sa 3 posibleng rotary axes. Ipinapakita ng pagsusuri sa ibaba kung ano ang ginagawa ng bawat axis at kung paano karaniwang nagsasama ang mga ito sa mga makinang pangproduksyon.
| Aksis | Uri ng Paggalaw | paglalarawan | Karaniwang Sa |
|---|---|---|---|
| X | Linear | Kaliwa-kanan na paggalaw ng pamutol o mesa | Bawat makinang CNC |
| Y | Linear | Pasulong-paatras na paggalaw | Bawat makinang CNC |
| Z | Linear | Paggalaw pataas-pababa (lalim ng spindle) | Bawat makinang CNC |
| A | Umikot sa paligid ng X | Pagkiling ng paggalaw sa paligid ng X-axis | Mga trunnion-table na 5-axis, gantry na 5-axis na router |
| B | Umikot sa paligid ng Y | Pagkiling ng paggalaw sa paligid ng Y-axis | Mga sentro ng pag-ikot na may 5-axis na umiikot na ulo |
| C | Umikot sa paligid ng Z | Pag-ikot sa paligid ng Z-axis (pag-ikot ng mesa) | Trunnion-rotary table, mga makinang turn-mill |
Inilalarawan ng pangalang 5-axis ang bilang, ngunit mahalaga ang partikular na kombinasyon. Ang 2 pinakakaraniwang configuration ng produksyon ay ang XYZAB (linear plus 2 head-tilt rotaries) at XYZAC (linear plus one head-tilt at one table-rotation). Ang ika-3 configuration, ang XYZBC, ay karaniwan sa mga mill-turn machining center kung saan ang workpiece ay umiikot sa C habang ang head ay nakatagilid sa B. Ang bawat layout ay may iba't ibang katangian ng abot, rigidity, at program complexity.
5-Axis vs 3-Axis CNC: Ang Desisyon sa Komersyo
Ang pagpili sa pagitan ng 3-axis at 5-axis ay isang desisyon sa paggastos sa kapital na itinutulak ng halo ng piyesa, hindi ng pag-aangkin ng kakayahan. Ang paghahambing sa ibaba ay nagbubuod sa mga praktikal na pagkakaiba na dapat timbangin ng mga mamimili.
| Factor | 3-Axis CNC | 5-Axis CNC |
|---|---|---|
| Mga setup bawat kumplikadong bahagi | 3 hanggang 5 karaniwan | 1 karaniwang setup |
| Abot ng kagamitan | Top-down lang | Anumang anggulo ng paglapit |
| Pagtatapos ng ibabaw sa mga contour | Nakikita ang step-over | Mas makinis na may access sa gilid |
| Ang pagiging kumplikado ng programming | Simple | Nangangailangan ng 5-axis CAM at post |
| Gastos sa pag-aayos kada trabaho | Mataas (maraming fixture) | Mababa (isang kabit) |
| Kinakailangan ang kasanayan sa operator | Karaniwang machinist | 5-axis na sinanay na programmer/operator |
| Presyo sa antas ng pagpasok | 5,000 hanggang 30,000 USD | 30,000 hanggang 200,000 USD |
| Presyo ng produksiyong industriyal | 50,000 hanggang 200,000 USD | 200,000 hanggang 500,000+ USD |
| Pinakamahusay na akma | Mga bahaging prismatiko, stock ng sheet, 2.5D na gawa | Mga bahaging panghimpapawid, amag, medikal, at maraming mukha na kumplikadong bahagi |
Mga Konpigurasyon na 5-Axis: Trunnion, Swivel Head, Gantry, at Mill-Turn
Hindi lahat ng 5-axis na makina ay pare-pareho ang pagkakagawa. Ang 4 na dominanteng kumpigurasyon ay may iba't ibang kalakasan, at ang pagpili sa pagitan ng mga ito ay isa sa mga pinakamahalagang desisyon sa proseso ng pagbili.
Talahanayan ng Trunnion
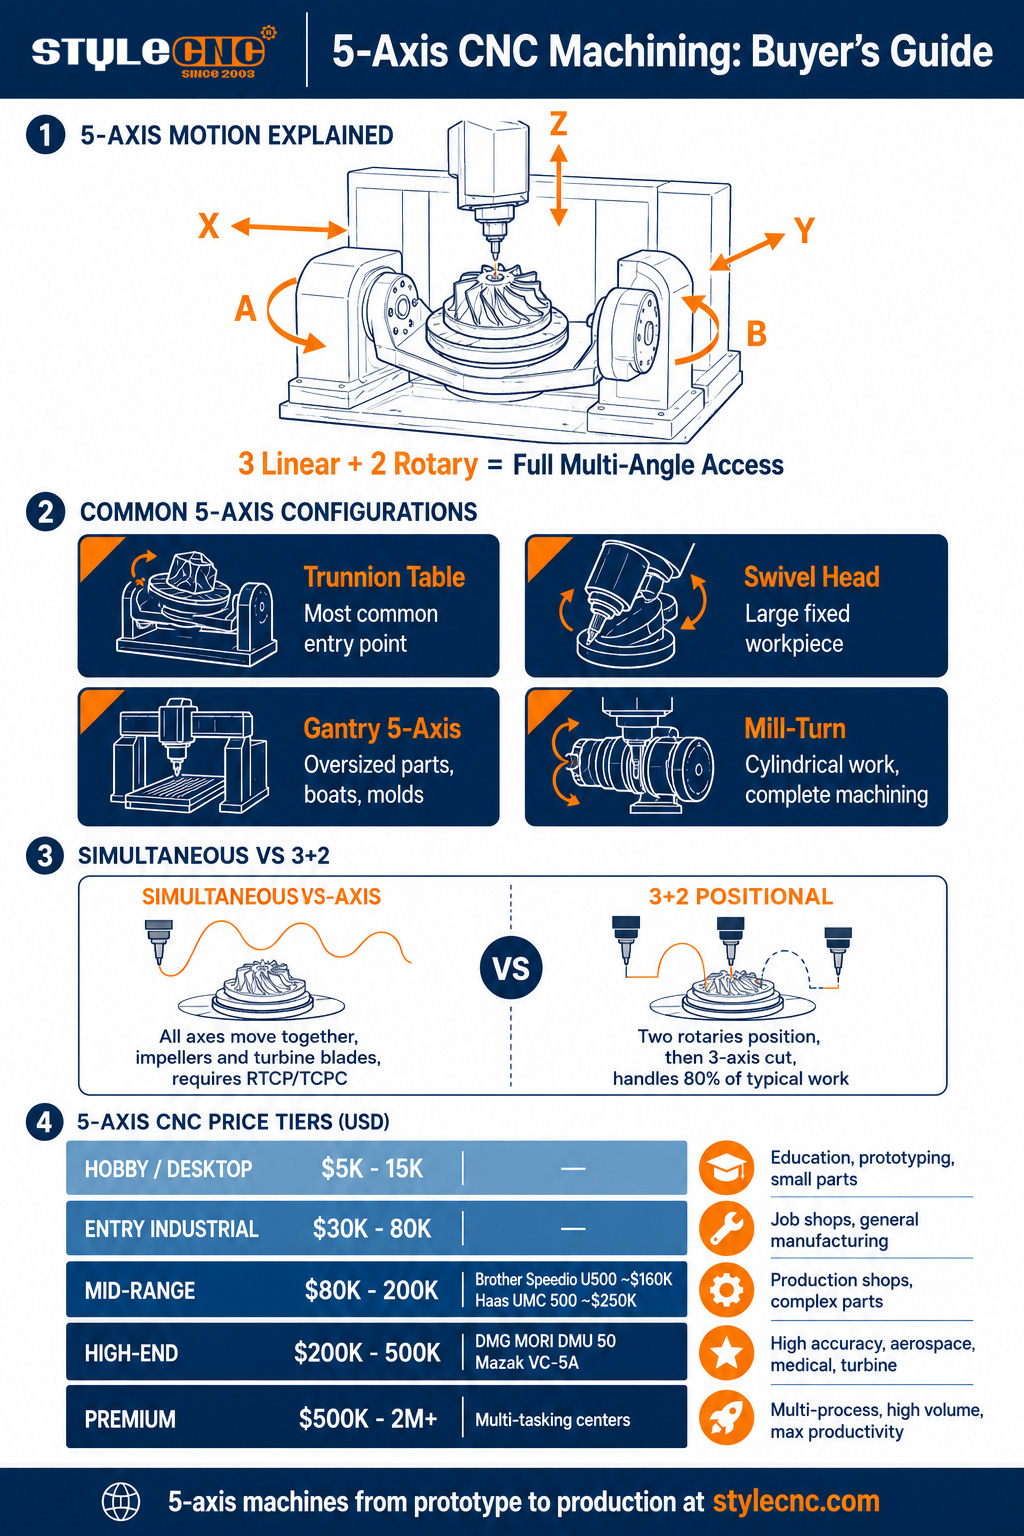
Ang isang rotary table na nakakabit sa isang tilting trunnion ay nagbibigay ng A at C axes habang ang spindle ay nananatili sa karaniwang 3-axis configuration nito. Ang workpiece ay nakahilig at umiikot sa ilalim ng isang fixed-orientation spindle. Ito ang pinakakaraniwang entry sa 5-axis machining dahil pinapanatili nito ang rigidity at accuracy ng isang karaniwang machining center habang idinaragdag ang 2 rotary. Pinakamahusay para sa mga bahaging kasya sa loob ng trunnion swing envelope.
Ulo na umiikot (dobleng ulo na umiikot)
Ang spindle head mismo ay nakahilig at umiikot habang ang workpiece ay nananatiling nakapirmi sa mesa. Ito ang nangingibabaw na konpigurasyon para sa napakalaking bahagi na hindi maaaring umikot, kabilang ang mga bahagi ng istruktura ng sasakyang panghimpapawid, malalaking molde, at malalaking kagamitan sa aerospace. Mahalaga ang RTCP compensation sa controller dahil ang posisyon ng dulo ng tool ay nakadepende sa oryentasyon ng ulo.
Gantry 5-axis
Isang gantry-frame machine na may swivel head, na pinalaki upang magkasya ang napakalaking workpiece. Ginagamit para sa mga hull ng bangka, mga aerospace structural assembly, malalaking foam mold para sa automotive prototyping, at pagputol ng mga tulay na bato. STYLECNC Ang mga 5-axis gantry router ay nabibilang sa kategoryang ito, na may mga work envelope mula sa 4-foot square hobby formats hanggang sa multi-meter industrial configurations.
Sentro ng pagliko ng gilingan / pagliko ng gilingan
Isang turning lathe na may milling spindle na maaaring ikiling (B-axis) at isang workpiece na umiikot (C-axis), kadalasang sinamahan ng sub-spindle at live tooling. Ito ang pinakamahal na 5-axis na mga configuration dahil pinagsasama nila ang turning at milling sa iisang makina, ngunit inaalis nila ang part-handling sa pagitan ng mga operasyon sa cylindrical work.
Sabay-sabay na 5-Axis vs 3+2 Positional Machining
Isa sa mga pinakamahalagang teknikal na pagkakaiba sa 5-axis machining ay ang sa pagitan ng sabay-sabay at 3+2 na posisyonal na operasyon. Kadalasang natutuklasan lamang ng mga mamimili ang pagkakaibang ito pagkatapos nilang sumulat ng isang purchase order, at mahalaga ang pagkakaiba.
Sabay-sabay na 5-axis machining sabay-sabay na gumagalaw ang lahat ng 5 axes habang pinuputol. Ang dulo ng tool ay sumusunod sa isang tuloy-tuloy na landas habang ang mga rotary ay patuloy na inaayos ang oryentasyon. Kinakailangan ito para sa mga impeller, mga blade ng turbine, mga inukit na ibabaw ng molde, at anumang organikong contoured geometry. Ang sabay-sabay na operasyon ay nangangailangan ng RTCP (Rotated Tool Center Point) o TCPC (Tool Center Point Control) sa controller. Kung walang RTCP, hindi mapapanatili ng controller ang nakaprogramang landas ng dulo ng tool habang gumagalaw ang mga rotary, at ang bahagi ay hindi tutugma sa CAM simulation.
3+2 posisyonal na makinarya Gumagamit ng 2 rotary axes upang iposisyon ang workpiece (o ulo) sa isang nakapirming anggulo, pagkatapos ay nagsasagawa ng karaniwang 3-axis machining sa oryentasyong iyon. Humigit-kumulang 80 porsyento ng karaniwang 5-axis shop work ang pinangangasiwaan nito at mas madaling i-program. Palaging binabanggit ng mga Practical Machinist na nagpapatakbo ng mixed 5-axis fleets na karamihan sa kanilang pang-araw-araw na trabaho ay 3+2 sa halip na full simultaneous, na may simultaneous na nakalaan para sa partikular na geometry na nangangailangan nito.
Mahalaga ang praktikal na implikasyon ng pagbili. Ang isang makinang may 5 pisikal na axes ngunit walang RTCP ay minsan tinatawag na 3+2 na makina sa halip na isang tunay na 5-axis na makina. Maaari nitong iposisyon ang tool ngunit hindi nito mapapanatili ang isang tuloy-tuloy na landas ng tool tip habang inililipat ang lahat ng 5 axes. Kapag sinusuri ang isang pagbiling may 5-axis, mahalaga ang pagkumpirma ng suporta ng RTCP/TCPC sa controller (FANUC G43.4, Heidenhain M128, Siemens TRAORI, o katumbas). Ito ang pagkakaiba sa pagitan ng isang makinang kayang mag-machine ng impeller at ng isa na hindi kayang mag-machine.
Mga Aplikasyon ng 5-Axis CNC: Gallery ng Industriya
Ang mga 5-axis CNC machine ay nakapagtatag ng mga pundasyon sa 4 na pangunahing bertikal, bawat isa ay may mga partikular na kinakailangan sa heometriko o materyal na nagbibigay-katwiran sa pamumuhunang kapital.
INDUSTRIYA: Aerospace
Ang aerospace ang unang vertical na nagpatupad ng 5-axis machining sa malawakang saklaw. Ang mga engine bracket, turbine blade, impeller, structural ribs, at mga fitting sa titanium at nickel superalloys ang mga pangunahing aplikasyon. Ang geometric complexity (mga compound curve, internal cooling channel, asymmetric surface) at ang halaga ng materyal (kadalasang daan-daang dolyar bawat kilo) ay ginagawang mahalaga sa ekonomiya ang single-setup 5-axis machining.
INDUSTRIYA: Sasakyan at Mold-Die
Ang paggawa ng mold and die ang pangalawang pinakamalaking aplikasyon sa 5-axis. Ang mga cavity ng injection mold, die-cast tool, at stamping die ay nakikinabang mula sa 5-axis side-cutter access sa malalalim na cavity na hindi maabot ng isang 3-axis machine gamit ang makatwirang tooling. Ang mga prototype car body bucks para sa sasakyan, foam molds para sa clay modeling, at malalaking stamping forms ay lubos ding umaasa sa mga 5-axis routers at machining centers.
INDUSTRIYA: Medikal, Dental, at Alahas
Ang mga medikal na implant (balakang, tuhod, bungo, at mga abutment ng ngipin), mga instrumento sa pag-opera, at mga prosthetics na partikular sa pasyente ay pawang gumagamit ng 5-axis machining para sa mga contoured na ibabaw na kinakailangan ng anatomiya. Ang produksyon ng alahas ay gumagamit ng maliliit na format na 5-axis na makina para sa mga ring shank, signet face, at mga detalyadong gawain na nangangailangan ng multi-angle tool access sa mga mahahalagang metal. Ang mga gastos sa kalidad at materyales ay muling nagtutulak sa ekonomiya.
INDUSTRIYA: Arkitektura, Bato, at Pasadya
Ang mga batong arkitektura, pag-ukit ng monumento, pasadyang signage, prop at theatrical work, marine prototyping, at mga bespoke furniture ay pawang gumagamit ng malalaking format na 5-axis routers upang makagawa ng inukit na geometry na hindi kayang ihatid ng ibang proseso nang matipid sa ganitong laki. Ang work envelope ay maaaring mula sa desktop scale hanggang sa gantry-class machines na sumasaklaw sa ilang metro.
Mga Saklaw ng Presyo ng 5-Axis CNC: Libangan hanggang Produksyong Industriyal
Ang presyo ng 5-axis CNC ay nag-iiba-iba nang hanggang 100 beses sa buong merkado. Ang talahanayan sa ibaba ay nagbubuod ng mga karaniwang bracket ng presyo para sa mga bagong makina, kung saan ang mga gamit at refurbished na makina ay kadalasang makukuha sa 30 hanggang 60 porsyento ng katumbas na presyo ng bago depende sa oras, kondisyon, at tatak.
| baitang | Saklaw ng Presyo (USD) | Karaniwang Gamit at mga Halimbawa |
|---|---|---|
| Libangan / Desktop | 5,000 sa 15,000 | Alahas, dental, maliliit na prototype, edukasyon. Mga maliliit na format na desktop 5-axis na makina. |
| Pang-industriya na pasukan | 30,000 sa 80,000 | Magaan na produksyon, maliliit na paggawa ng hulmahan, pasadyang mga muwebles, produksyon ng alahas. Mga makinang trunnion-table na pang-entry level at maliliit na gantry router. |
| Pang-industriya na nasa kalagitnaang antas | 80,000 sa 200,000 | Mga bracket ng aerospace para sa produksyon, paggawa ng prototype ng sasakyan, pagtatapos ng mold cavity. Brother Speedio U500 (~160K), Haas UMC 500 (~250K) bawat saklaw ng Practical Machinist. |
| Mataas na kalidad na produksyon | 200,000 sa 500,000 | Mga multi-tasking machining center, mga full-size na gantry router, mga premium na swivel-head machine. DMG MORI DMU 50, DN Solutions DVF 5000 (~300K), Mazak VC-5A 5X. |
| Premium / Espesyalidad | 500,000 hanggang 2M+ | Mga sentro ng mill-turn turn-mill, malaking gantry na 5-axis, mga linya ng produksyon na may maraming spindle. DMG MORI DMU 75 Monoblock, Mazak Integrex multi-tasking. |
Bukod sa makina mismo, kasama sa kabuuang halaga ng pagmamay-ari ang 5-axis CAM software (Mastercam, NX CAM, ESPRIT, PowerMill, karaniwang 5,000 hanggang 50,000 $bawat upuan), simulation software tulad ng Vericut (madalas 25,000 hanggang 50,000 $bawat upuan para sa buong 5-axis verification), mga kagamitan at kagamitan, pagsasanay sa operator, at pag-install. Magplano para sa 20 hanggang 40 porsyento ng gastos ng makina sa nakapalibot na ecosystem bilang karagdagan sa pangunahing pagbili.
STYLECNC Mga Makinang 5-Axis at Multi-Tasking
STYLECNC gumagawa ng kumpletong hanay ng mga 5-axis CNC machine sa mga entry-industrial hanggang sa mga high-end na antas ng produksyon. Ang Kategorya ng makinang CNC na 5-axis sumasaklaw sa mga gantry router, milling machine, machining center, at mga nakalaang configuration para sa mga partikular na trabaho. Ang 5-axis CNC router at 5-axis na CNC router para sa 3D paggiling at pag-ukit ang mga pinakakaraniwang panimulang punto para sa mga prototype shop, paggawa ng amag, at produksyong arkitektura.
Para sa mga tindahang nakatuon sa precision metalworking, ang 5-axis CNC milling machine at ang Maliit na 5-axis na CNC machining center humahawak sa gawaing paggawa ng hulmahan ng aluminyo, prototyping sa aerospace, at produksyon ng mga kagamitang medikal. Para sa mga tindahan ng hulmahan at die, partikular na ang Kategorya ng makinang gumagawa ng hulmahan na CNC ipinapares ang kakayahan ng 5-axis na ibabaw sa tigas na kinakailangan para sa gawaing pinatigas na bakal.
▶ PANOORIN: 5-Axis CNC Router sa Pagkilos
Tingnan ang isang STYLECNC Paggawa ng 5-axis CNC router 3D Ang foam at aluminyo ay gumagana sa totoong mga kondisyon ng produksyon.
Panoorin ang video sa stylecnc.com →
STYLECNC bumubuo rin ng mga multi-tasking at multi-spindle na configuration para sa mga production environment kung saan mahalaga ang throughput at parallel work. Paghahatid sa UK ng isang multi-tasking CNC router na may 3 spindle ay isang kamakailang halimbawa ng isang enterprise furniture customer na tumutukoy sa parallel processing sa isang single bed. Para sa ATC integration sa alinman sa 5-axis o multi-tasking platforms, ang Kategorya ng ATC CNC router idinodokumento ang mga opsyon sa pagpapalit ng kagamitan na magagamit sa lahat ng dako STYLECNC mga linya ng makina.
Pagpepresyo sa STYLECNC Ang mga 5-axis na makina ay sumasaklaw sa mga antas ng produksyon mula sa mga entry-industrial hanggang sa mga high-end na antas na tinalakay sa talahanayan ng presyo sa itaas. Ang mga configuration ay binabanggit batay sa work envelope, detalye ng spindle, pagpili ng controller, kapasidad ng ATC, at mga kinakailangan sa integrasyon. Makipag-ugnayan sa STYLECNC pangkat ng pagbebenta na may kasamang sobre ng piyesa at listahan ng materyales para sa isang naka-configure na sipi.
Glosaryo: Mga Termino ng 5-Axis CNC
Gamitin ang sangguniang ito kapag sinusuri ang mga 5-axis na makina, nakikipag-usap sa mga vendor, o sinusuri ang dokumentasyon ng controller.
| Termino | Depinisyon |
|---|---|
| 5-axis CNC | Makinang may 3 linear axes (X, Y, Z) kasama ang 2 rotary axes (karaniwang A at B, o A at C). |
| Talahanayan ng Trunnion | Nakakiling na rotary table na nagbibigay ng 2 rotary axes sa ilalim ng isang fixed-orientation spindle. |
| Umiikot ang ulo | Ulo ng spindle na nakahilig at umiikot habang ang workpiece ay nananatiling nakapirmi sa mesa. |
| RTCP / TCPC / TCPM | Pinaikot na Punto sa Sentro ng Kasangkapan / Kontrol sa Punto sa Sentro ng Kasangkapan / Pamamahala sa Punto sa Sentro ng Kasangkapan. Tampok na kontroler na nagpapanatili sa posisyon ng dulo ng kasangkapan habang umiikot. |
| Sabay-sabay na 5-axis | Ang lahat ng 5 palakol ay magkakasamang gumagalaw habang pinuputol, kasunod ng isang tuloy-tuloy na landas ng dulo ng kagamitan. |
| 3+2 (posisyonal) | Ipoposisyon ng 2 rotary axes ang bahagi sa isang nakapirming anggulo, pagkatapos ay magpapatuloy ang karaniwang 3-axis machining. |
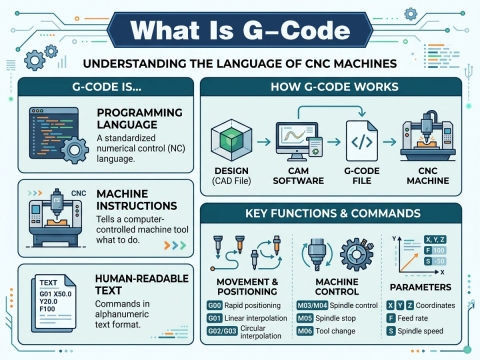
| Post-processor | Software na nagsasalin ng mga CAM toolpath sa partikular na diyalekto ng G-code na naiintindihan ng machine controller. |
| Gilingan-ikot / gilingan-ikot | Makinang pinagsasama ang lathe turning at milling, karaniwang may B-axis spindle at C-axis spindle. |
| File ng Kinematika | Modelong matematikal kung paano pisikal na gumagalaw ang mga ehe ng makina kaugnay ng isa't isa. |
| Sentro ng maraming gawain | Makinang pinagsasama ang maraming operasyon (pagikot, paggiling, pagbabarena, minsan ay pagdaragdag) sa iisang setup. |
Mga Madalas Itanong
Ano ang pagkakaiba ng RTCP at TCPC?
Ang RTCP (Rotated Tool Center Point), TCPC (Tool Center Point Control), TCPM (Tool Center Point Management), at RPCP ay tumutukoy sa iisang pangunahing tampok ng controller: awtomatikong pinapanatili ang nakaprogramang posisyon ng tool tip kapag gumagalaw ang mga rotary axes. Nag-iiba ang termino depende sa builder. Gumagamit ang FANUC ng G43.4 (TCPC), gumagamit ang Heidenhain ng M128 (TCPM), at gumagamit ang Siemens ng TRAORI. Gaya ng tinalakay sa thread na "Fanuc TCPC for 5-axis machining" ng Practical Machinist, ang function ang siyang nagpapapraktikal sa simultaneous 5-axis programming sa halip na ang pangalang partikular sa brand.
Kailangan ko ba ng sabay-sabay na 5-axis o sapat na ba ang 3+2?
Palaging binabanggit ng mga kontribyutor ng Practical Machinist na nagpapatakbo ng magkahalong 5-axis fleets na humigit-kumulang 80 porsyento ng kanilang trabaho ay 3+2 positional sa halip na full simultaneous. Ang mga bahagi ng istruktura sa aerospace, mold cavity finishing, multi-face brackets, at karamihan sa 5-sided machining work ay pawang tumatakbo bilang 3+2. Ang simultaneous machining ay nagiging mahalaga para sa mga impeller, turbine blades, organic contoured surfaces, at anumang geometry na nangangailangan ng patuloy na tool tip path control sa maraming axes.
Magkano ang halaga ng isang 5-axis CNC machine?
Ang presyo ay mula 5,000 hanggang 15,000 $para sa mga desktop hobby format, 30,000 hanggang 80,000 $para sa mga starter industrial machine, at 80,000 hanggang 200,000 $para sa mid-range production. Ang mga thread ng Practical Machinist sa Brother Speedio U500 ay binabanggit na humigit-kumulang 160,000 USD, ang Haas UMC 500 ay humigit-kumulang 250,000 USD, ang DN Solutions DVF 5000 ay humigit-kumulang 300,000 USD, at ang mga DMG MORI 5-axis machine ay kadalasang higit sa 500,000 USD. Ang mga premium mill-turn multi-tasking center ay lumalagpas sa 1 milyong USD.
Magandang bilhin ba ang isang segunda-manong 5-axis machine?
Matapat na binabalangkas ng talakayan sa thread na "15 year old German 5 axis machines" ng Practical Machinist ang trade-off. Ang mga gamit nang makinang DMG, Mikron, at Hermle sa halagang 100,000 $ay maaaring maghatid ng bagong katumbas na 300,000 hanggang 500,000 $kung ang spindle, controller, at mga rotary ay nasa mabuting kondisyon. Ang panganib ay ang pagkakaroon ng electronics at pagkasira ng spindle. Ang karaniwang tuntunin na binanggit sa mga thread na iyon ay humigit-kumulang isang $bawat RPM para sa isang spindle rebuild, na sa isang makinang 30,000 hanggang 50,000 RPM ay mahalaga. Ang isang independiyenteng teknikal na inspeksyon bago bumili ay karaniwang kasanayan.
Maaari bang gawing 5-axis ang isang 3-axis na makina?
Bahagyang. Maaaring idagdag ang isang 5-axis trunnion table sa isang 3-axis vertical mill upang magbigay ng mga A at C rotary, gaya ng tinalakay sa thread na "Setup methods for 5 axis work offsets" ng Practical Machinist. Ang limitasyon ay kung walang RTCP sa host controller, ang conversion ay makakagawa ng 3+2 na kakayahan sa halip na ganap na sabay-sabay na machining. Ang gastos sa pagdaragdag ng TCPC sa isang controller na wala nito ay maaaring lumampas sa 20,000 USD, na siyang bahagi ng dahilan kung bakit maraming tindahan ang kalaunan ay bumibili ng isang purpose-built na 5-axis machine sa halip na palawakin ang isang 3-axis machine.
Anong post-processor ang kailangan ko para sa 5-axis CNC?
Dapat tumugma ang mga 5-axis post-processor sa controller, kinematics, at CAM software. Ang CNCZone "5 axis" Router ng CNC Idinodokumento ng thread na "RTCP" ang kahirapan sa pagpapagana nang tama ng isang custom post: ang maliliit na error sa kinematics, unit mismatches, o maling halaga ng haba ng tool ay lumilikha ng mga gouge at crash na hindi mahuhuli ng simulation maliban kung ang simulation model ay eksaktong tumutugma sa makina. Karamihan sa mga production shop ay bumibili ng post na galing sa vendor mula sa machine builder o CAM provider sa halip na subukang bumuo ng custom post.