Ang laser ay isang mataas na puro sinag ng liwanag sa isang solong wavelength. Sa bawat wavelength ng liwanag, ang iba't ibang materyales ay sumisipsip, sumasalamin, at nagpapadala ng liwanag na iyon sa iba't ibang dami.
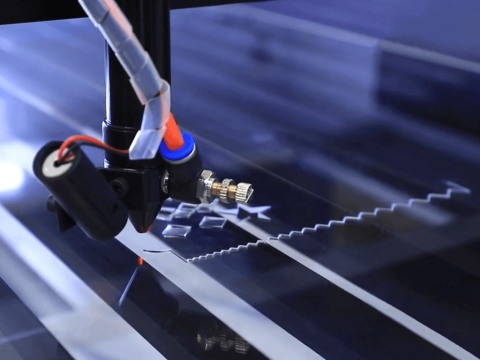
Ang laser beam ay isang column ng napakataas na intensity ng liwanag, ng isang wavelength, o kulay. Sa kaso ng isang tipikal CO2 laser, ang wavelength na iyon ay nasa Infra-Red na bahagi ng light spectrum, kaya hindi ito nakikita ng mata ng tao. Ang beam ay humigit-kumulang 3/4 ng isang pulgada ang lapad habang ito ay naglalakbay mula sa laser resonator, na lumilikha ng sinag, sa pamamagitan ng landas ng sinag ng laser cutter. Maaari itong i-bounce sa iba't ibang direksyon sa pamamagitan ng ilang mga salamin, o "beam benders", bago ito tuluyang nakatutok sa plato. Ang nakatutok na laser beam ay dumadaan sa butas ng isang nozzle bago ito tumama sa plato. Ang dumadaloy din sa nozzle bore na iyon ay isang compressed gas, tulad ng Oxygen o Nitrogen.
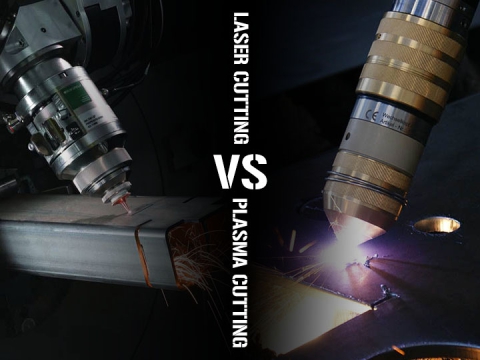
Ang mataas na densidad ng kapangyarihan ay nagreresulta sa mabilis na pag-init, pagkatunaw at bahagyang o kumpletong pagsingaw ng materyal. Kapag pinuputol ang banayad na bakal, ang init ng laser beam ay sapat na upang simulan ang isang tipikal na proseso ng pagsunog ng "oxy-fuel", at ang laser cutting gas ay magiging purong oxygen, tulad ng isang oxy-fuel torch. Kapag pinuputol ang hindi kinakalawang na asero o aluminyo, ang laser beam ay natutunaw lamang ang materyal, at ang mataas na presyon ng nitrogen ay ginagamit upang hipan ang tinunaw na metal palabas ng kerf.
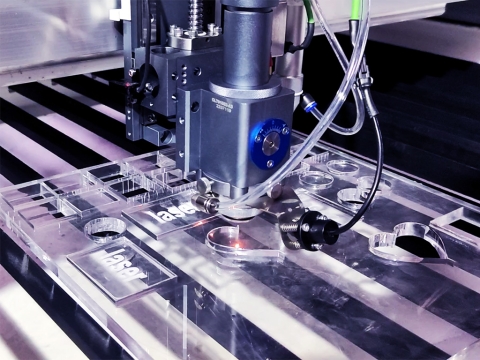
Sa isang laser cutting machine, ang laser cutting head ay inilipat sa ibabaw ng metal plate sa hugis ng nais na bahagi, kaya pinutol ang bahagi mula sa plato. Ang isang capacitive h8 control system ay nagpapanatili ng napakatumpak na distansya sa pagitan ng dulo ng nozzle at ng plate na pinuputol. Ang distansya na ito ay mahalaga, dahil tinutukoy nito kung saan ang focal point ay nauugnay sa ibabaw ng plato. Ang kalidad ng hiwa ay maaaring maapektuhan sa pamamagitan ng pagtaas o pagbaba ng focal point mula sa itaas lamang ng ibabaw ng plato, sa ibabaw, o sa ibaba lamang ng ibabaw.
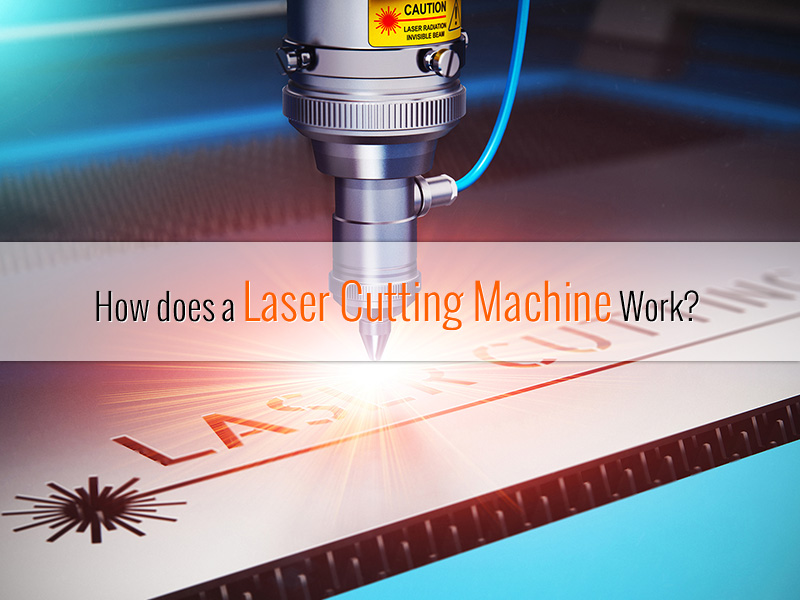
Gumagana ang isang laser cutting machine sa pamamagitan ng pagtutok ng isang sinag ng laser light sa isang piraso ng materyal. Ang ilaw ng laser ay napakataas na pinapagana, na kapag nakatutok, ito ay nagpapataas ng temperatura ng materyal upang maputol nang sapat upang matunaw o mag-vaporize ang materyal, sa maliit na lugar ang sinag ay nakatutok. Kadalasan, ginagamit ang tulong na gas upang tumulong na itulak ang natunaw na materyal mula sa lugar na pinutol. Ito ay totoo lalo na para sa pagputol ng mga metal o makapal na mga sheet ng materyal tulad ng playwud.
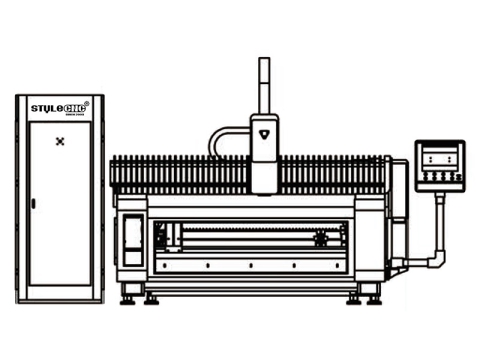
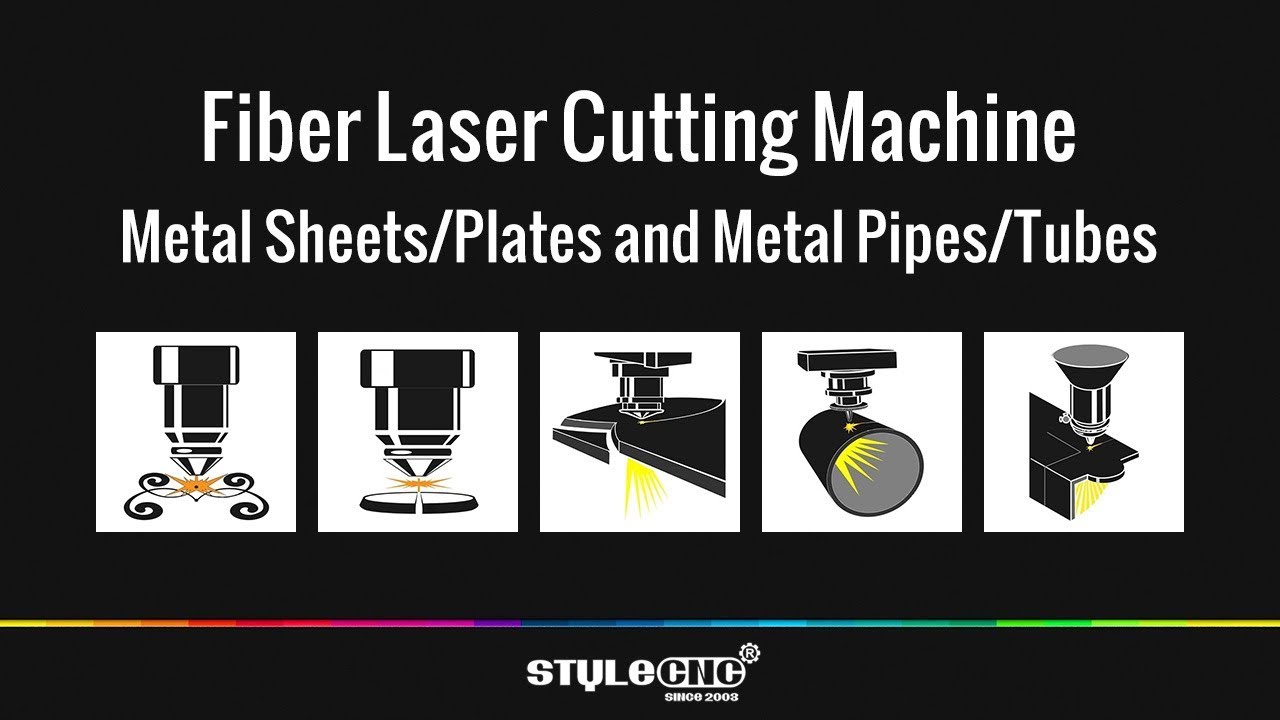
Upang gupitin ang mga hugis, ang laser head ay ginagalaw, gamit ang ilang anyo ng gantry upang iposisyon ang beam sa ibabaw ng bagong materyal, na nagiging sanhi ng isang linya na maputol sa halip na isang maliit na pinhole. Kasama sa mga uri ng motion system ang rack at pinion, ball screw, at linear na motor. Ang mga linear na motor ay pinakamahal, ngunit pinakamabilis at pinakatumpak. Ang rack at pinion ay nagbibigay ng halos parehong bilis at katumpakan, ngunit para sa mas mababang presyo. Ang ilang maliliit na hobbyist laser ay maaari ding gumamit ng timing belt at stepper motor upang ilipat ang kanilang laser head. Sa lahat ng kaso, ang isang system na may mga serve, at feedback ng encoder ay nagdaragdag nang malaki sa katumpakan ng sistema ng pagputol ng laser, tulad ng isang matibay na frame, na nakahiwalay sa vibration.
Para sa isang operasyon ng pagputol gamit ang laser, mahalagang pumili ng wavelength na lubos na sumisipsip sa materyal na balak mong putulin.
Habang ang enerhiya ng laser ay nakadirekta sa ibabaw ng materyal, ang materyal ay sumisipsip ng napakaraming enerhiya na mabilis itong uminit lampas sa temperatura ng pagkatunaw nito at hanggang sa temperatura ng pagkasira nito.
Sa temperatura ng pagkasira, ang materyal ay nasira at nagwawasak. Kadalasan, ang usok o usok ay inilalabas kapag nangyari ito.
Ang gilid ng hiwa ay maaaring pinainit sa isang mas mababang antas at talagang matunaw at magreporma. Maaari itong aktwal na magamit bilang isang uri ng mekanismo ng sealing na kapaki-pakinabang para sa mga fibrous na materyales, halimbawa, upang maiwasan ang threading.
Kapag gumagana ang laser cutter, mainam na i-anggulo ang laser nang sa gayon ay hindi maipon ang usok mula sa proseso ng pagputol bilang uling sa laser optics. Bukod pa rito, kapag pinuputol (o hinang) ang mga ibabaw na may mataas na repleksyon, mahalagang pigilan ang sinag ng laser na mag-reflect palabas ng ibabaw at pabalik sa laser optics, na maaaring makapinsala sa mga ito.