Awtomatiko ng makina ang pagputol, hindi ang paghuhusga sa paligid nito. Saklaw ng gabay na ito ang paghuhusga: pagpili at paghahanda ng stock na mapagkakatiwalaan ng makina, pag-set up ng suporta para tahimik na gumana ang mga slender work, pagprograma mula sa isang iginuhit na balangkas, pagbabasa ng unang hiwa, at pag-diagnose ng ilang sintomas na dahilan ng halos bawat sirang bahagi na nalilikha ng isang wood lathe.
Bago ang Makina: Pagpili at Paghahanda ng Blangko
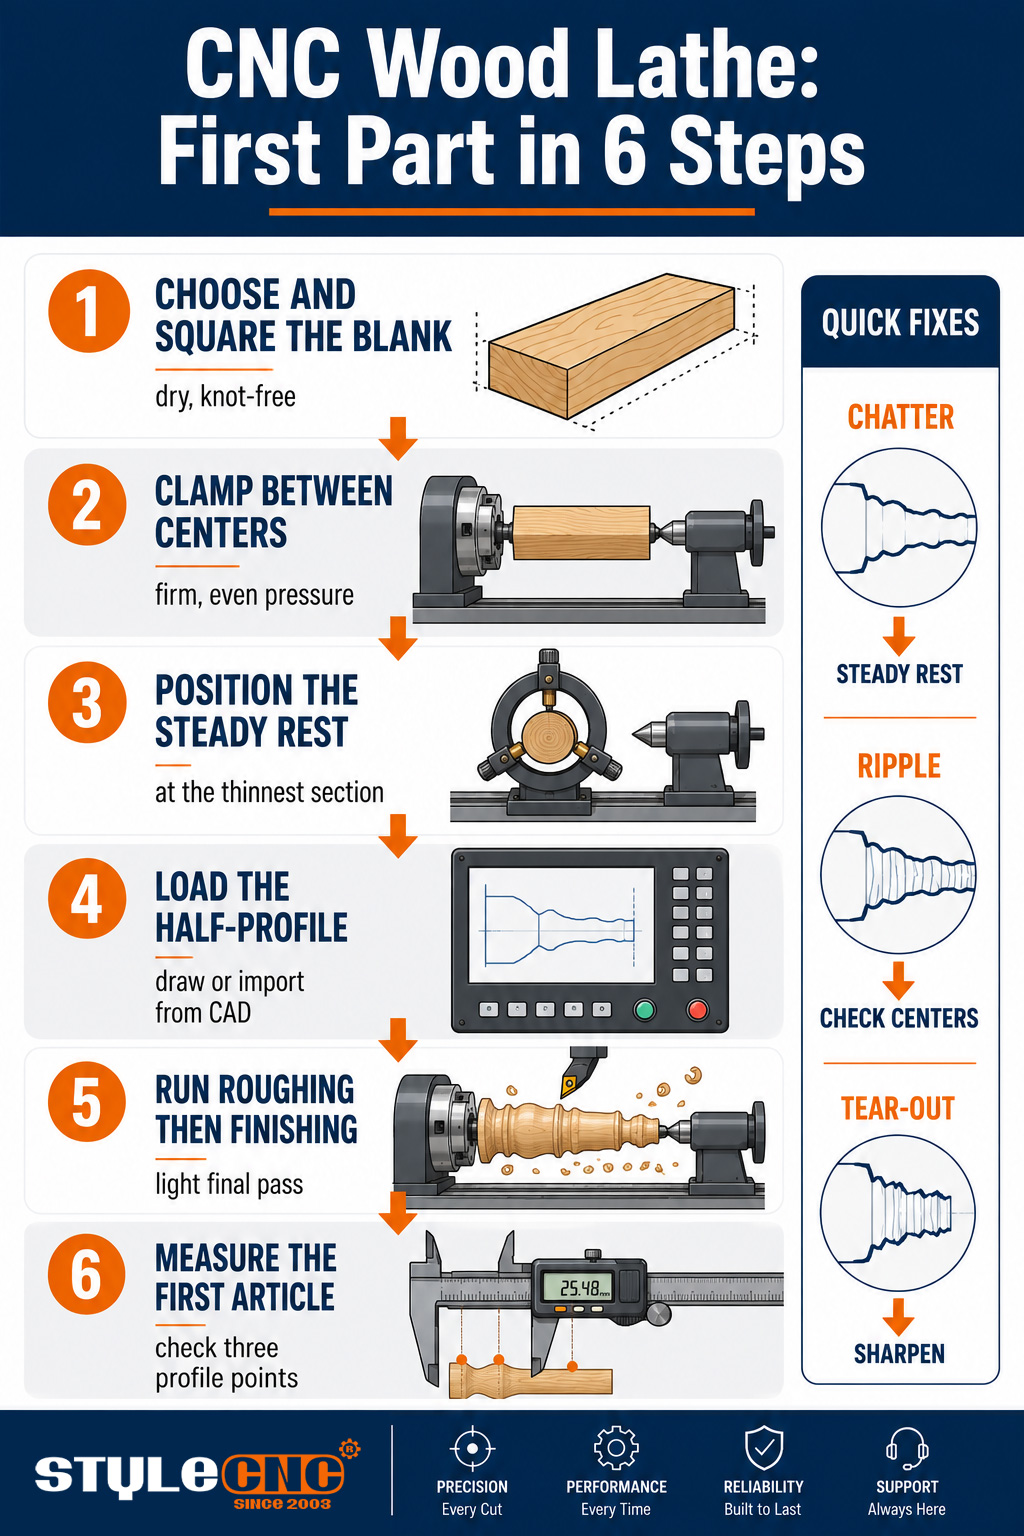
Ang bawat natapos na profile ay nagmamana ng blangko na pinagmulan nito, kaya ang paghahanda ang pinakamataas na pakinabang—sampung minuto sa buong proseso. Pumili ng tuwid na butil ng stock na walang maluwag na buhol sa haba ng pag-ikot, dahil ang isang buhol sa isang manipis na seksyon ay maaaring mabilis na matanggal. Ang tuyo at matatag na kahoy ay nagpapanatili ng sukat nito pagkatapos ng pagputol; ang stock na gumagalaw pa rin dahil sa kahalumigmigan ay umiikot ngayon at hugis-itlog sa susunod na linggo.
Gupitin ang mga blangko nang parisukat at pare-pareho, medyo mas mahaba kaysa sa natapos na bahagi para sa mga clamping stubs sa bawat dulo. Markahan at i-pre-drill ang mga sentro kapag nakinabang dito ang iyong chuck style, dahil ang isang blangko na may kargang off-center ay pinipilit ang roughing pass na alisin ang materyal nang hindi pantay at nag-iiwan ng makina na lumalaban sa vibration mula sa unang segundo. Ang mga hardwood na nangingibabaw mga aplikasyon sa pagma-machining ng kahoy sa produksyon, beech, maple, birch, at oak, pawang ginagantimpalaan ang disiplinang ito ng malinis na mga hiwa ng paggugupit.
Pag-setup: Pag-clamping, Mga Sentro, at ang Matatag na Pahinga
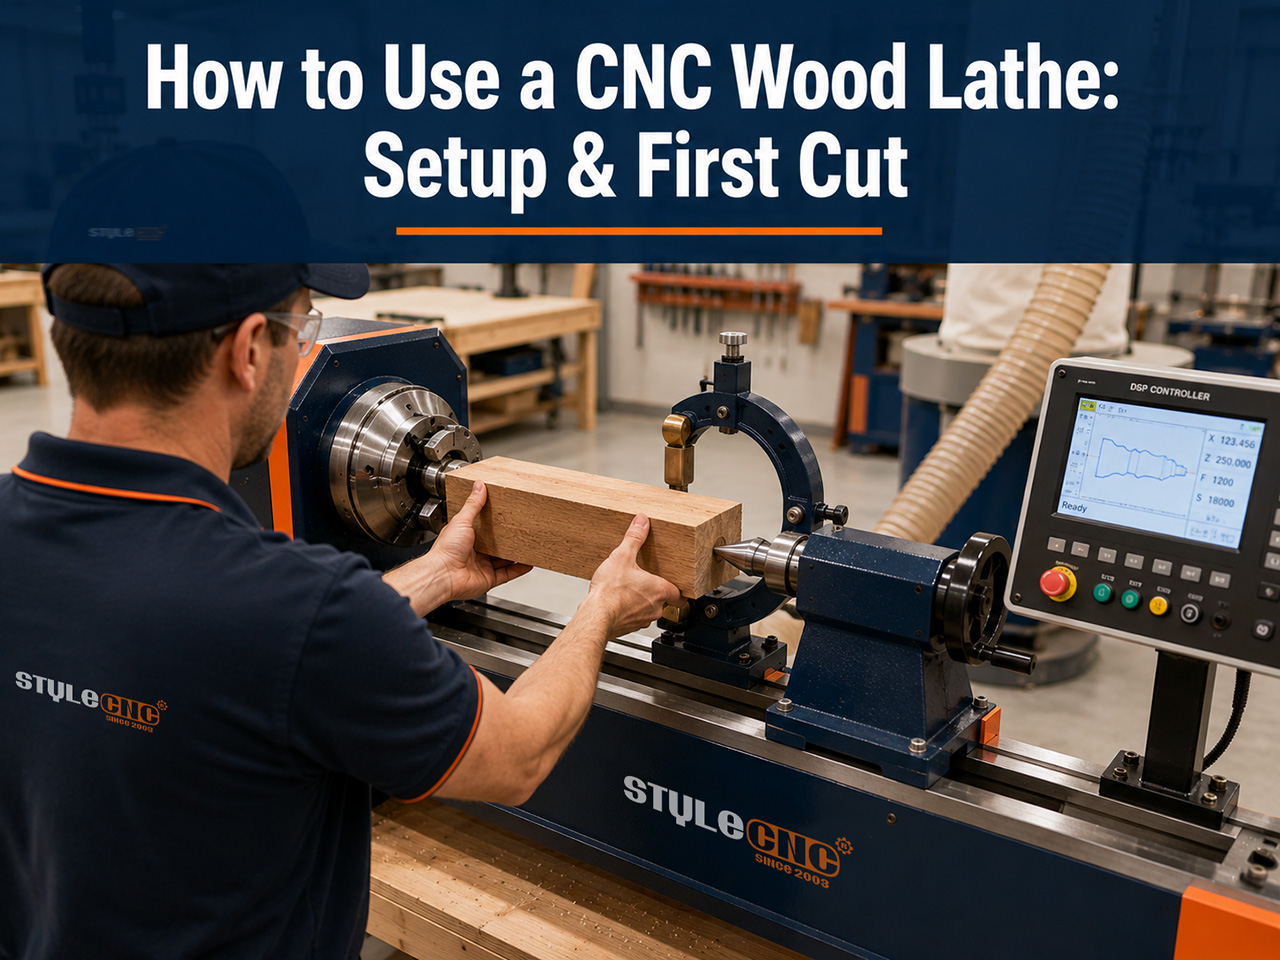
Ikarga ang blank sa pagitan ng drive chuck sa headstock at ng live center sa tailstock, at ilagay ang pareho nang may matibay at pantay na presyon. Kapag masyadong maluwag, madudulas ang blank sa ilalim ng magaspang na karga; kung masyadong higpitan at mahahabang stock bow, na siyang tamang-tama na ipapasa ng profile pass, ay magiging kurba na hindi mo iginuhit.
Ang matatag na pahinga ang siyang pagkakaiba sa pagitan ng isang makinang kayang gawing payat ang trabaho at ng isa na nakalista lamang ito sa brosyur. Ilagay ang mga daliri ng pahinga sa pinakamanipis na nakaprogramang seksyon bago magsimula ang siklo, dahil ang isang baluster o hawakan ng bat na may sukat na wala pang ilang sentimetro ay babaliko palayo sa talim nang walang suporta, at ang resulta ay kaluskos na hindi kayang lunasan ng anumang pagbabago sa parameter. Itinatanong ng mga operator ang parehong tanong sa labindalawang parirala: bakit magaspang ang gitna ng aking spindle kung malinis ang parehong dulo? Ang sagot ay deflection, at ang natitira ay ang solusyon.
Isara ang mga guwardiya bago ang bawat pag-ikot at lumayo sa rotation plane sa unang rebolusyon ng isang bagong blangko, dahil iyon ang sandaling binibitawan ng isang hindi nakikitang check o maluwag na buhol. Ang nakagawiang ito ay tumatagal ng 2 segundo; ang alternatibo ay nagtuturo ng aral sa bilis ng spindle. Ang pag-alis ng alikabok mula sa unang hiwa ay bahagi ng parehong disiplina, na nag-iingat sa mga pinagkataman mula sa mga riles at pinong alikabok na mapunta sa hangin na nilalanghap ng operator sa buong shift.
Pagprograma ng Profile
Ang programa ay nagsisimula bilang isang kalahating profile: isang 2D na balangkas ng isang gilid ng natapos na bahagi mula dulo hanggang dulo. Iguhit ito sa software ng controller o i-import ito mula sa CAD, itakda ang blangkong diyametro at haba, at ang software mismo ang bubuo ng mga roughing at finishing passes. Walang template na puputulin at walang G-code na isusulat nang kamay sa isang modernong makina.
2 setting ng programa ang nararapat bigyan ng pansin sa bawat bagong bahagi. Itakda ang lalim ng pag-aahit upang ang parisukat na blangko ay umikot nang kumportable sa halip na isang heroic pass, at itakda ang finishing feed nang mas mabagal kaysa sa inaakala mong kinakailangan para sa unang artikulo. Ang buong daloy ng trabaho mula sa pagguhit hanggang sa bahagi, kasama ang mga screenshot ng software at mga halimbawang ginamit, ay tinatalakay nang paunti-unti sa gabay sa mga pangunahing kaalaman sa paggamit ng wood lathe, na bagay na bagay sa pahinang ito para sa mga operator sa unang linggo.
Ang Unang Pagputol: Mga Parameter at Pagbasa ng Resulta
Magsimulang konserbatibo at hayaang sabihin sa iyo ng hiwa kung nasaan ang margin:
• Bilis ng Spindle: magsimula sa mababang libu-libong RPM para sa mga karaniwang diyametro ng binti, mas mababa para sa malalaking diyametro, at dagdagan lamang habang nananatiling makinis ang hiwa.
• Magaspang: katamtamang pagkain, mababaw na kagat; ang layunin ay bilog na stock, hindi isang tapos na ibabaw.
• tinatapos: isang magaan at tuluy-tuloy na pagdaan sa pinababang daloy ang lumilikha ng ibabaw; ang dalawang nag-aalangan na pagdaan ay lumilikha ng mga linya ng saksi.
• Makinig at Tumingin: ang malinis na hiwa ay pantay ang tunog at nagbubuga ng mga laso; ang tunog ng pagpukpok at alikabok ay nangangahulugan na mali ang gilid o ang pagkagat.
Patakbuhin ang unang artikulo, ihinto, at sukatin ito laban sa drawing sa 3 punto sa kahabaan ng profile bago i-commit ang batch. Masayang uulitin ng makina ang isang error nang apatnapung beses nang may perpektong consistency, kaya ang unang bahagi ay may hawak ng lahat ng halaga ng inspeksyon. Mga natapos na halimbawa sa mga binti, baluster, at bat sa Galeriya ng proyektong lathe para sa paggawa ng kahoy gamit ang CNC ipakita kung ano ang dapat na hitsura ng isang naka-dial-in na unang artikulo sa antas ng ibabaw bago lihain.
Pag-troubleshoot: Sintomas na Dapat Ayusin
Halos bawat sirang bahagi ng isang wood lathe ay may bakas ng isa sa 5 sintomas:
| Sintomas | Malamang na Sanhi | Ayusin | Pagsukat |
|---|---|---|---|
| Mga marka ng kalansing sa manipis na mga seksyon | Hindi sinusuportahang stock na nakabaluktot palayo sa talim | Idagdag o ilipat ang matatag na pahinga sa slender zone; bawasan ang lalim ng hiwa | Paglihis na nakikita sa pahingahan habang dumadaan |
| Alon-alon sa buong profile | Mga sira na gitna, maluwag na gibs, o talim na lagpas sa gilid nito | Muling i-upo ang mga sentro, idikit ang mga gib, iikot o palitan ang talim | Paulit-ulit na ripple pitch na may spindle rotation |
| Punitin sa hugis-ukit na hilatsa | Masyadong agresibo ang pagpapakain para sa kahoy, mapurol na gilid | Bagalan ang pangwakas na pagpapakain, gumawa ng mas magaan na huling pagpasa, patalasin | Makinis ang pagkakabasa ng ibabaw sa ilalim ng dulo ng daliri pagkatapos ng pagpasa |
| Mga marka ng paso sa mga lambak ng profile | Tahanan ng talim, masyadong mataas ang bilis para sa diyametro | Dagdagan ang feed sa lambak, bawasan ang bilis ng spindle | Pagsikat na lumilitaw sa parehong mga punto ng profile sa bawat bahagi |
| Nag-iiba-iba ang mga bahagi sa bawat batch | Mga blangko na hindi pantay-pantay, pag-anod ng presyon ng clamping | Gawing pamantayan ang paghahanda ng blangko, check chuck, at puwersa ng tailstock | Diyametrong nakakalat sa sampung magkakasunod na bahagi |
Paghaluin mula sa itaas hanggang sa ibaba ang mesa kapag lumitaw ang isang sintomas, at baguhin ang isang variable sa bawat pagkakataon upang matukoy ang solusyon. Ang mas malalalim na diagnostic tree, kabilang ang mga electrical at controller fault na higit pa sa mga problema sa pagputol, ay matatagpuan sa loob. gabay sa pag-troubleshoot ng lathe na gawa sa kahoy, na siyang pahinang ibu-bookmark sa tabi ng makina.
Ang Ritmo ng Pagpapanatili na Nagpapanatili sa Pagputol
• Bawat Paglilipat: alisin ang mga pinagkataman mula sa mga riles at turnilyo, at suriin ang mga gilid ng talim bago ang unang ikot.
• Lingguhan: lagyan ng lubricant ang mga guideway at ball screw ayon sa iskedyul ng manual, at beripikahin ang pagkakahanay ng tailstock.
• Buwanan: siyasatin ang tensyon ng sinturon, suriin ang pagsasaayos ng gib, at tiyaking gumagana nang tama ang mga sentro.
• Bilang Pagod: paikutin o patalasin ang mga profile blades sa unang senyales ng pagkapunit sa halip na pagkatapos nitong masira ang stock.
Checklist Bago ang Paglipad Bago ang Bawat Batch
✓ Tuwid ang blangkong stock, tuyo, may buhol, at pinutol sa pare-parehong haba.
✓ Matibay at pantay, matatag na pagkakalagay ng chuck at tailstock sa pinakanipis na bahagi.
✓ Na-load na ang profile, naitakda na ang mga sukat ng blangko, nasuri na ang lalim ng roughing at finishing feed.
✓ Sinuri ang mga talim, sarado ang mga guwardiya, at gumagana na ang pagbunot.
✓ Sinukat ang unang artikulo sa 3 punto ng profile bago simulan ang batch.
Mga Madalas Itanong
Sa anong bilis ng spindle ako dapat magsimula?
Magsimula sa mababa para sa diyametro, sa mababang libu-libong RPM para sa karaniwang leg stock at mas mabagal para sa malalaking diyametro, pagkatapos ay itaas ito habang ang hiwa ay nananatiling makinis at tahimik. Ang tamang bilis ang magpapakilala ng sarili; ang maling bilis ang unang mag-aalburuto o masusugatan.
Bakit ang manipis na gitnang bahagi lang ang kumakalampag?
Ang manipis na stock ay yumuyuko palayo sa talim kung saan ito pinakanipis, at ang pagtalbog ay lumilitaw bilang kalansing. Iposisyon ang matatag na pahingahan sa bahaging iyon at pagaanin ang pangwakas na hiwa; walang pamalit na bilis o pagbabago ng feed ang suporta.
Kailangan ko bang bilugan ang mga blangko bago magkarga, o maaari bang kumuha ang makina ng parisukat na stock?
Direktang kinukuha ng mga makinang pangproduksyon ang square stock; ang roughing pass ay nagpapaikot dito sa loob ng ilang segundo. Ang mahalaga ay tuwid at nakasentro ang square blank, dahil ang off-center blank ay tumatama sa blade sa bawat pag-ikot hanggang sa ito ay mabilog.
Paano ko mapipigilan ang tear-out sa figured o curly wood?
Patalasin muna, pagkatapos ay dahan-dahanin ang pagtatapos ng paghabi at gumawa ng mas magaan na huling paghabi. Ang hugis-ukit na hilatsa ay palaging nagbabago ng direksyon, at tanging ang matalas na gilid sa mahinang paghabi ang siyang maggugupit dito nang malinis; ang ilang hilatsa na may hugis-ukit na hilatsa ay nangangailangan lamang ng naka-programang allowance sa pagliha.
Gaano kadalas kailangang hasain o palitan ang mga profile blades?
Sa kondisyon, hindi sa kalendaryo: ang unang pagkapunit o paglabo ng ibabaw na dati nang malinis ang siyang hudyat. Ang mga tindahan na nagpapatakbo ng makakapal na hardwood ay araw-araw na nag-aayos ng mga gilid nang lingguhan at may hawak na pahasa na ekstrang set para mapalitan nang hindi humihinto ang produksyon.
Ang aking mga natapos na profile ay nagpapakita ng pinong spiral ripple. Ano ang sanhi nito?
Ang isang regular na spiral pattern ay may mga track na may rotation at mga punto sa mechanics: mga sira o maluwag na gitna, gib play, o isang blade na lagpas sa gilid nito. Muling ilagay ang mga gitna, idikit ang mga gib, at palitan ang blade bago hawakan ang program.
Maaari ko bang gawing berde o bahagyang tuyo ang kahoy?
Puputulin ito ng makina, ngunit ang bahagi ay hindi mananatili sa hugis na iyong pinuputol. Ang berdeng stock ay gumagalaw habang ito ay natutuyo, kaya ang production turning ay nangangailangan ng tuyo at matatag na mga blangko; ang berdeng turning ay para sa mga craft bowl na may intentional drying allowance, hindi para sa batch spindle work.
Anong regular na pagpapanatili ang talagang pinakamahalaga?
Nababali sa mga riles at natatanggal ang mga turnilyo sa bawat shift, may lubricant na nasa iskedyul, at maayos na kondisyon ng blade. Ang 3 gawi na iyon ay pumipigil sa pagkasira ng kadena na nauuwi sa ripple, chatter, at pagkawala ng katumpakan; mahalaga ang lahat ng iba pang nasa manual, ngunit ang 3 iyon ay nagbabayad araw-araw.
Patakbuhin ang mga Hakbang na Ito sa Tamang Makina
Ipinapalagay ng bawat pamamaraan sa itaas ang isang makina na may matibay na suporta, mga tunay na sentro, at isang controller na may mga profile na nagsasalita. Paghambingin ang mga configuration sa hanay ng Mga CNC wood lathe para sa pag-ikot at pag-ukit at makakuha ng libreng quote na may kasamang pagsasanay.